
Сварка с ЗН: аппарат, программа и контроль цикла
Практическая задача: Проверить комплект и программу аппарата, проследить нагрев и охлаждение, сохранить результат цикла.
Для начала полезно прочитать: Подготовка трубы к сварке деталями с ЗН.
При сварке деталями с закладным нагревателем (ЗН) аппарат подаёт энергию по программе установленного фитинга. Оператор проверяет оборудование и готовую сборку, вводит и сверяет программу, наблюдает за нагревом, контролирует охлаждение и сохраняет запись результата. Статья описывает эту последовательность, включая действия при сбое. Готовность к перемещению, врезке и испытанию подтверждают по условиям каждой операции.
Подготовка питания и оборудования
Аппарат контролирует электрические параметры, доступные его системе управления. Состояние поверхности под фитингом и правильность механической сборки проверяют до запуска. Кнопки, порядок запросов и состав сохраняемых данных зависят от модели. Приведённая последовательность поясняет задачи оператора; конкретные команды выполняют по руководству аппарата.
- Подобрать комплект под работу.
Проверить совместимость аппарата с программой и исполнением фитинга, пределы выходных напряжения и тока, длительность цикла и допустимую серию работ. Диапазон диаметров в рекламе аппарата не заменяет этих проверок. Для серии соединений учесть нагрев самого аппарата, паузы и условия его охлаждения.
- Разместить аппарат и источник питания.
Установить аппарат устойчиво, защитить от осадков и влаги, оставить вентиляционные отверстия свободными. Газовое назначение фитинга не означает взрывозащищённости аппарата или генератора. Источник размещают по его руководству и условиям безопасности места работ.
- Проверить питающую цепь.
Сопоставить входные напряжение и частоту аппарата с источником; предусмотреть требуемую электрическую защиту. Генератор выбирают с учётом потребления выбранного фитинга, регулирования, температуры и фактических кабелей. Его паспортная мощность сама по себе не доказывает пригодность комплекта. Генератор запускают и выводят на устойчивую работу до подключения аппарата; во время цикла не подключают дополнительные потребители.
- Подготовить кабели и контакты.
Проверить изоляцию, разъёмы, клеммы и требуемые переходники. Удлинитель подобрать по допустимым длине и сечению, полностью размотать; кабели самого аппарата разложить по его руководству. Повреждённые провода и разъёмы в работу не вводят. Сварочный кабель не удлиняют произвольно.
- Включить аппарат и проверить готовность.
Дождаться самопроверки, проверить срок предусмотренного обслуживания и состояние памяти. Сверить дату и время, сведения об аппарате и исполнителе, задать номер соединения. До первого цикла убедиться, что запись включена и данные можно выгрузить. При предупреждении о переполнении памяти или перегреве сначала выполнить действия из руководства.
Клеммы и переходники должны соответствовать контактам фитинга. Их контактные поверхности очищают и осматривают до соединения; штекеры устанавливают полностью, по инструкции аппарата. Плохой контакт может вызвать местный перегрев и падение напряжения. Кабели поддерживают с запасом свободной длины, чтобы они не тянули муфту и не мешали позиционеру. Подготовка трубы, опирание и фиксация сборки остаются отдельными задачами.

Охлаждение аппарата
Вентилятор отводит тепло от его элементов. Вентиляцию и предусмотренные паузы сохраняют; порядок выключения принимают по руководству аппарата.
Охлаждение соединения
Фитинг охлаждается с предусмотренной фиксацией. Работа вентилятора аппарата не разрешает обдувать соединение или сокращать его выдержку.
Выбор программы и проверка готовности
Программу выбирают для установленного фитинга. Перед подтверждением сравнивают данные на дисплее с маркировкой детали: изготовителя или систему, вид, размер и параметры режима. Совпадения диаметра недостаточно для использования программы другой муфты. Сварочный код содержит данные процесса, код прослеживаемости — сведения о происхождении изделия и партии. Назначение каждого кода устанавливают по этикетке и документации.
Считывание сканером
Выбрать запрос сварочной программы, считать соответствующий код именно с установленной детали, дождаться подтверждения и прочитать результат на дисплее. Звуковой сигнал подтверждает считывание, а не совместимость всей сборки.
Ручной ввод цифр кода
Если аппарат допускает этот способ, перенести читаемую последовательность целиком и сверить её перед подтверждением. Проверить, не остался ли на экране код предыдущей детали. Нечитаемые цифры не угадывают.
Ручная установка параметров
Отдельный режим ввода напряжения, времени или других величин используют только для разрешённого сочетания аппарата и фитинга с определёнными исходными данными. Выбор чисел по диаметру, памяти оператора или предыдущему циклу не задаёт программу нового соединения.
Температура влияет на сопротивление нагревателя и тепловой режим. Аппарат и компоненты предварительно выдерживают в условиях сварки по их инструкциям. Датчик защищают от прямого солнца и местного нагрева. Если программа фитинга предусматривает автоматическую температурную компенсацию, аппарат применяет её в установленном порядке. Компенсация рассчитана на определённые условия; значительную разницу температур трубы, фитинга и датчика устраняют подготовкой компонентов. Ручные изменения режима выполняют только по документированной технологии.
Контроль перед командой «ПУСК»
- Подготовка: размеры и форма проверены, поверхности обработаны и сухие, каждый конец введён на требуемую глубину. Ответ «подготовлено» на экране — подтверждение оператора, а не измерение аппаратом.
- Сборка: метки совпадают, опоры и позиционер установлены, кабели не нагружают фитинг; контакты доступны и соединены правильно.
- Программа: введённые данные относятся к этой детали; предусмотренные проверки выходной цепи и сопротивления пройдены. Электрическая проверка не подтверждает зачистку или чистоту скрытой поверхности.
- Условия: питание устойчиво, аппарат и компоненты находятся в допустимых условиях, предупреждения устранены в предусмотренном порядке.
- Запись и охлаждение: номер соединения задан; известны условия сохранения фиксации, начала отсчёта и допуска к последующим операциям.

Нагрев и действия при прерывании программы
После команды «ПУСК» оператор наблюдает за аппаратом и соединением: проверяет стадию, отсчёт времени, сообщения и неподвижность сборки. Во время подачи энергии не подтягивают зажимы, не переставляют штекеры и не разъединяют сварочную цепь. При опасном состоянии оборудования выполняют аварийную остановку и отключение питания в порядке, установленном руководством.
Подпись поля и единицы проверяют вместе: U — В, I — А, R — Ом, мощность P — Вт или кВт, энергия E — Дж или кДж, время — секунды или минуты. Мощность характеризует передачу энергии в единицу времени; энергия относится к её накопленному количеству за рассматриваемый процесс. Входные и выходные данные не подменяют друг другом.
Вход: U и частота
Показывают питание аппарата. Это не напряжение на нагревателе. Сообщение о выходе за допустимый диапазон оценивают по руководству аппарата и питающей цепи.
Выход: U, I и R
Напряжение, ток и сопротивление относятся к сварочной цепи; состав отображаемых величин зависит от аппарата. Отдельное показание не является оценкой прочности соединения.
Время и энергия
Различают заданное, прошедшее и оставшееся время, а также зарегистрированную энергию. Допустимая температурная коррекция может изменить итоговое время относительно номинала кода — её учитывают как часть разрешённой программы.
Статус и номер цикла
Сохраняют сообщение о завершении или отказе и идентификатор записи. «Цикл завершён» сообщает о работе программы; качество подготовки и допуск к нагрузке этим сообщением не подтверждаются.

При штатном завершении сохраняют результат программы и фактическое время окончания нагрева. Затем переходят к охлаждению, сохраняя предусмотренную фиксацию.
Порядок действий при сбое
Отказ до подачи энергии
По сообщению и руководству установить причину: например, ошибку ввода, неподключённый контакт, недопустимое питание или перегрев аппарата. Устранить её и заново проверить готовность. Если момент начала нагрева установить нельзя, сохранить запись и передать соединение на оценку как сборку с неопределённым состоянием цикла.
Остановка после начала нагрева
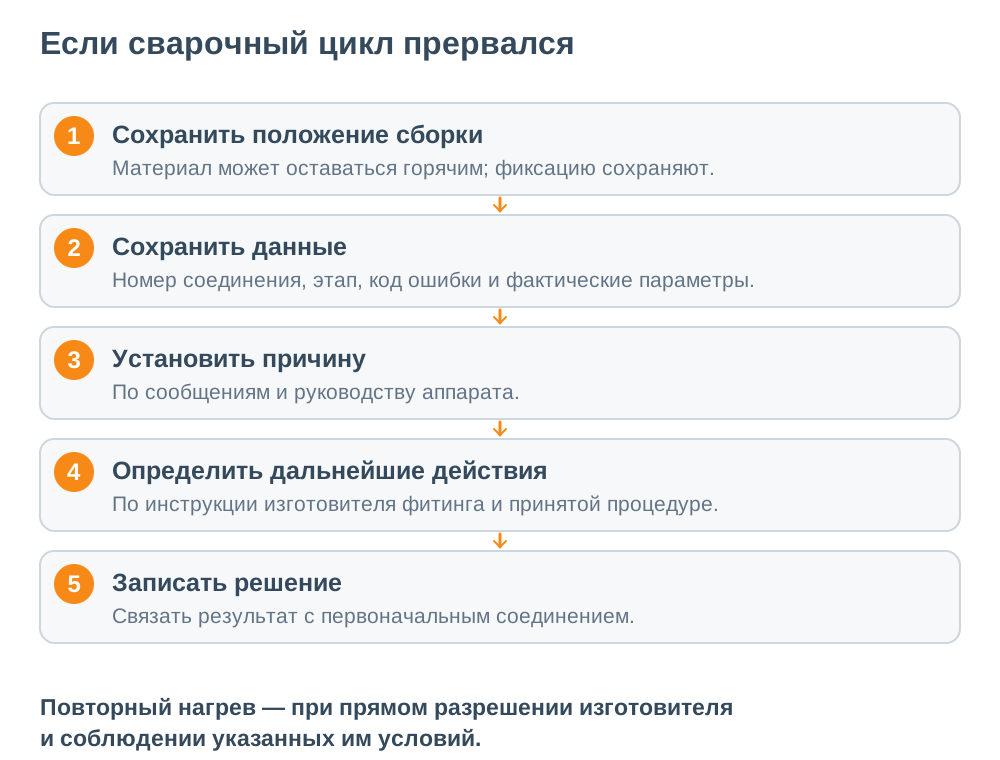
Зарегистрировать прерванный цикл и действовать по приведённой ниже последовательности. Устранение неисправности питания или контакта восстанавливает оборудование; дальнейшее обращение с уже нагретым соединением требует отдельного решения.
- Сохранить положение сборки и фиксацию: материал внутри соединения может оставаться расплавленным.
- Записать код ошибки, этап остановки, время и данные фактически выполненного цикла.
- Проверить возможные причины по руководству аппарата: питание, контакты, кабели и параметры. Код ошибки не всегда устанавливает единственную причину.
- До решения по принятой процедуре соединение не нагружают и не вводят в работу. Повторный нагрев возможен только при прямом разрешении изготовителя фитинга и выполнении всех условий, включая охлаждение. Устранение сбоя питания само по себе такого разрешения не даёт; самостоятельно «доваривать» оставшиеся секунды нельзя.
- Связать запись отклонения и принятое решение с номером соединения.
Охлаждение и допуск к следующим операциям
После отключения тока полиэтилен в зоне соединения остаётся горячим. При охлаждении формируются его структура и способность воспринимать нагрузку. Наружная температура не позволяет определить состояние материала по всей толщине, поэтому соблюдают установленную выдержку и сохраняют требуемую фиксацию. Соединение охлаждается естественно; воду и принудительный обдув для ускорения охлаждения не применяют.
| Операция | Что требуется установить заранее |
|---|---|
| Освобождение фиксации и перемещение | Разрешённый момент выполнения каждого действия и относящуюся к нему выдержку. |
| Врезка седлового отвода | Готовность к работе режущего инструмента и проверки, предшествующие образованию отверстия. |
| Испытание или нагружение давлением | Выдержку для этой операции и условия программы испытания трубопровода. |
Не у каждого сочетания кода и аппарата выдержка охлаждения отображается или сохраняется автоматически. Отсутствие счётчика не означает нулевую выдержку. Переход к следующему экрану, новому фитингу или выгрузке данных не сокращает физическое охлаждение уже выполненного соединения.
Для каждой последующей операции по инструкции фитинга определяют продолжительность выдержки и событие, с которого её отсчитывают. У каждого независимого контура сохраняют время окончания нагрева и начало соответствующей выдержки. По этим данным устанавливают разрешённый момент операции, а после выполнения записывают фактическое время. Общую сборку освобождают с учётом условий охлаждения всех затронутых зон.


Осмотр и оформление результата
Наблюдение за сборкой продолжают во время нагрева и охлаждения, не касаясь и не перемещая её. После установленной выдержки выполняют предусмотренный осмотр и измерения: проверяют положение концов и меток, корпус, края соединения и индикаторы. Срабатывание индикатора показывает признак нагрева или движения расплава; оно не подтверждает чистоту скрытых поверхностей и прочность соединения. Сообщение аппарата об окончании программы также не заменяет пооперационный контроль.
Повреждение корпуса, выход расплава за предусмотренные индикаторные отверстия, обнажение нагревателя, смещение или несоответствие индикаторов инструкции фиксируют как отклонения. Соединение передают на оценку по принятой программе контроля; дополнительный нагрев не используют для устранения внешнего признака.
В журнал передают данные трубы и фитинга, аппарат и исполнителя, заданный и зарегистрированный режим, время нагрева, условия охлаждения и результат осмотра. При сбое сохраняют также отклонение и принятое решение. Порядок записи и последующих проверок разобран в статье о контроле и прослеживаемости.
Проверка и выгрузка протокола
- Найти нужную запись.
Сопоставить номер соединения на трассе с номером цикла, датой, временем и аппаратом. При двух контурах сохранить связь с каждой выполненной программой; записи прерываний также нужны.
- Проверить содержание.
Сверить идентификацию детали, способ ввода, заданные и фактические данные, статус и сообщения. Поля, которых аппарат не регистрирует, дополнить в записи работ; отсутствие значения не заменять предположением.
- Передать данные.
Выбрать предусмотренный интерфейс и формат, дождаться окончания экспорта. USB-накопитель не извлекать во время записи. Возможность передачи через приложение зависит от комплектации и настройки аппарата.
- Проверить сохранённые файлы.
Открыть экспорт, убедиться, что нужные циклы присутствуют и читаются, сообщения об ошибках сохранены, время соответствует журналу. До удаления данных из памяти аппарата сохранить исходный экспорт и предусмотренную читаемую копию в архиве объекта.
После окончания работ аппарат выключают и отключают по его руководству с учётом работы вентилятора. Генератор останавливают после отключения от него аппарата. Разъёмы защищают от загрязнения; готовность аппарата к следующему циклу и готовность прежнего соединения к нагрузке проверяют независимо.