
Фитинги с ЗН: устройство, подбор и принцип сварки
Практическая задача: Объяснить связь электрического нагрева, теплового контакта и подготовки поверхностей при сварке с ЗН.
Для начала полезно прочитать: Виды полиэтиленовых фитингов: назначение и присоединения; Подбор фитинга: условия работы и совместимость.
Фитинг с закладным нагревателем (ЗН) содержит электрический нагревательный элемент у рабочей поверхности. При сварке тепло от нагревателя передаётся полиэтилену трубы и фитинга. Подготовленные поверхности сплавляются, а после установленного охлаждения образуют неразъёмное соединение. Статья объясняет устройство фитинга, физические основы процесса и порядок проверки совместимости изделий и аппарата.
Типоразмеры, SDR и чертежи изделий приведены в каталоге фитингов ВОСХОД с закладными нагревателями. Эта статья помогает разобраться в конструкции, подготовке и совместимости соединения.
Конструкции соединений с ЗН
Основные конструкции — раструбная и седловая. В раструб вводят трубный конец; седловую поверхность прижимают к наружной поверхности основной трубы. От конструкции зависят область подготовки, способ сборки и требуемая оснастка. Фитинг является отдельным изделием, а сварное соединение — результатом его сборки и сварки с трубой или трубным концом другой детали.
| Конструкция | Соединяемые элементы | Особенность сборки |
|---|---|---|
| Муфта с ЗН | Два трубных конца и два раструба муфты. | Каждый конец вводят до заданного положения и удерживают в нём. |
| Отвод, тройник, заглушка с ЗН | Трубные концы и раструбы фасонной детали. | Готовят и собирают каждое предусмотренное присоединение. |
| Седловой фитинг | Рабочая поверхность седла и наружная поверхность основной трубы. | Обеспечивают прилегание и предусмотренный прижим. |
| Муфта со спигот-фитингом | Раструб муфты и трубный конец фитинга. | Проверяют достаточную длину конца для подготовки и ввода. |
Внутри муфты могут находиться постоянные или удаляемые ограничители ввода. Для проходного надвигания при ремонте выбирают предназначенное для такой сборки исполнение. Седловые и ремонтные сборки рассмотрены в статье о специальных случаях.
Нагрев и образование соединения
Нагреватель обычно представляет собой витки металлической проволоки в теле фитинга около рабочей поверхности. Ток нагревает проволоку, тепло передаётся полиэтилену по обе стороны контакта. Материал переходит в вязкотекучее состояние: расплав способен течь, а участки молекулярных цепей — взаимопроникать через границу соединяемых поверхностей.
В муфте сплавляются наружная поверхность введённого конца и рабочая поверхность раструба; у седла — прилегающие поверхности фитинга и основной трубы. Для образования соединения поверхности готовят до сборки: механической зачисткой трубы снимают поверхностный слой, очисткой удаляют загрязнения. Рабочую поверхность фитинга подготавливают по его монтажной инструкции. При сборке подготовленные поверхности совмещают в заданном положении и фиксируют.
Напряжение, мощность и энергия
Аппарат подаёт энергию на нагреватель по заданной программе. Электрические величины описывают разные стороны этого процесса:
Напряжение и ток
U — напряжение на нагревателе, В; I — ток в его цепи, А; R — электрическое сопротивление, Ом. Для резистивного нагревателя U = IR. Это электрические величины; сварочное давление возникает в расплаве при взаимодействии материала и конструкции.
Мгновенная мощность
Pэл = UI. Для резистивного нагревателя также Pэл = I²R = U²/R. Мощность в ваттах показывает скорость преобразования электрической энергии в тепло.
Энергия за цикл
При постоянной мощности E = Pэлt, где t — длительность, с; при изменяющихся U и I складывают энергию за малые интервалы времени: E = ∫U(t)I(t)dt. Джоуль — это ватт-секунда. Равная энергия ещё не означает одинакового температурного поля.
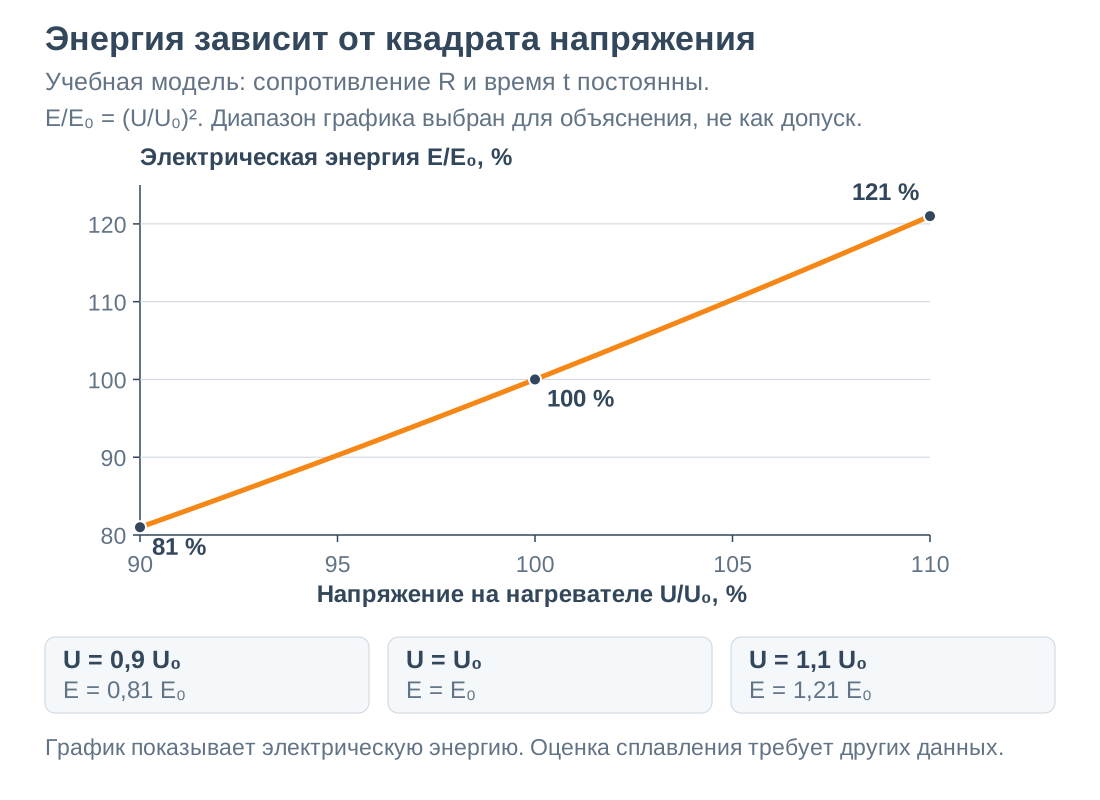
Питание аппарата от сети или генератора и его выход на фитинг — разные электрические цепи. Устойчивость входного питания, выходные параметры и работу под нагрузкой проверяют по порядку подготовки оборудования. Часть выделенного тепла нагревает материал около нагревателя, часть уходит в соседние слои и окружающую среду; для сплавления важны распределение тепла и время контакта поверхностей.
Сборочный зазор, холодные зоны и фиксация
При нагреве объём полиэтилена увеличивается. В правильно собранном соединении расширение расплава в ограниченном пространстве создаёт давление, необходимое для сплавления. На процесс влияют размеры и форма концов, сборочный зазор, расположение нагревателя и заданный режим.
Тепло распространяется от проволоки к соединяемым поверхностям и дальше в стенки деталей. Температуры нагревателя, области сплавления и наружной поверхности различаются и меняются в ходе цикла. Поэтому наружный вид или температура корпуса не определяют состояние всей зоны соединения и готовность к нагрузке. Электрическая программа и выдержки согласованы с тепловой задачей конкретной конструкции.
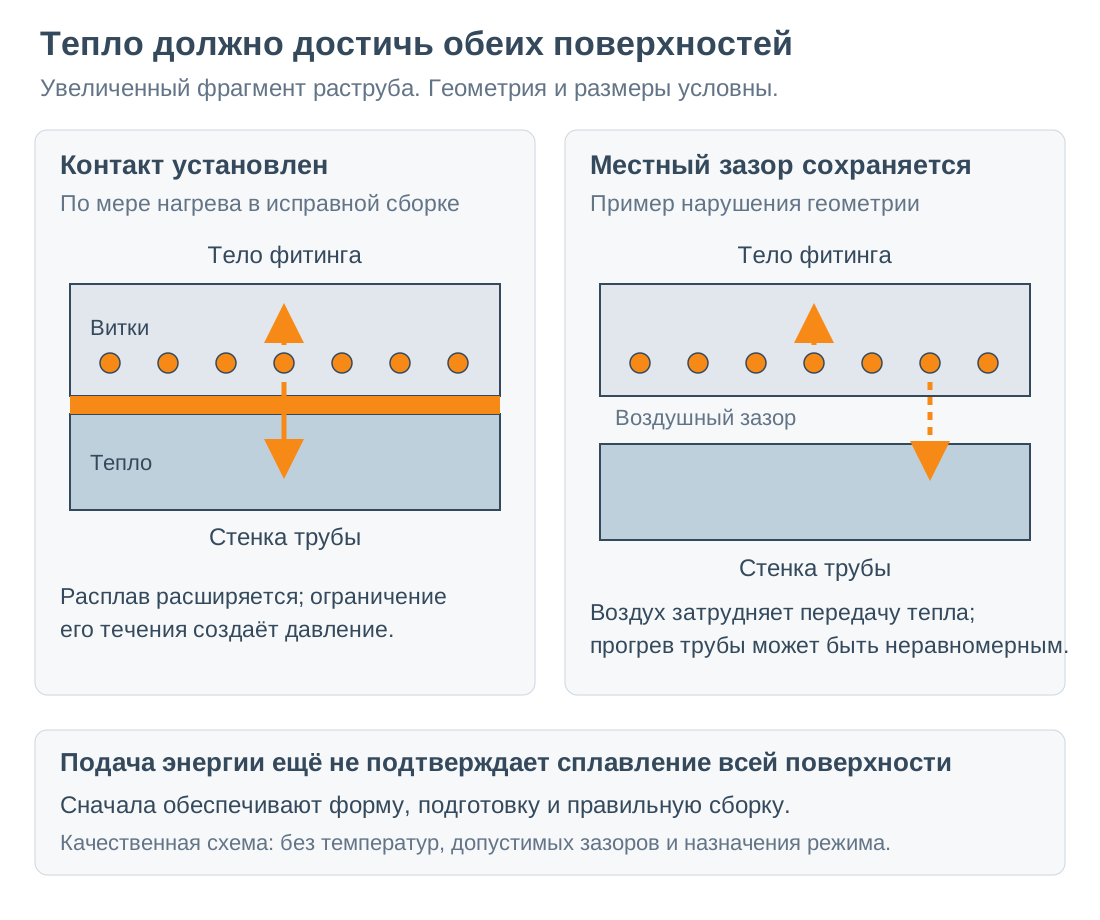
Воздушный зазор затрудняет передачу тепла к трубе. В допустимой сборке конструкция и режим обеспечивают образование контакта и расплава; при чрезмерном или резко неравномерном зазоре отдельные участки трубы могут прогреваться недостаточно. При этом нагреватель и прилегающий материал фитинга уже испытывают тепловое воздействие. Различие показано на схеме передачи тепла.
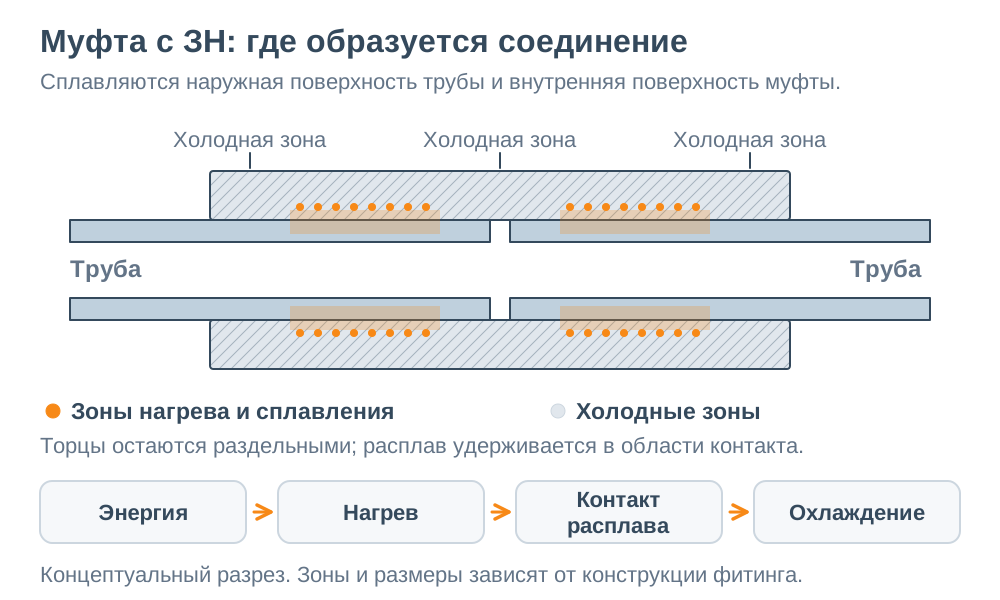
Горячие зоны содержат нагреватель; температура внутри них также неодинакова. Холодные зоны — предусмотренные конструкцией участки без витков нагревателя, которые ограничивают выход расплава и помогают сформировать сварочное давление. Название условное: тепло поступает в них от соседних участков. На схеме муфты они находятся у входов и между зонами нагрева; у конкретного изделия расположение и размеры могут отличаться.
Оснастку выбирают по трём задачам. Скругляющее приспособление при необходимости восстанавливает форму трубного конца, позиционер удерживает взаимное положение деталей, опоры воспринимают массу труб и присоединённых компонентов. Наличие одного устройства не подтверждает выполнение остальных задач.
Как подготовка влияет на результат
Поверхностный слой оставлен
Загрязнения и изменённый при хранении поверхностный материал мешают образованию полноценного контакта расплавов. Выражение «окисленный слой» не означает отдельную оксидную плёнку, как на металле. Даже новую трубу готовят по принятой технологии: протирка не заменяет снятие слоя, а снятие слоя — окончательную очистку и сушку.
Снято слишком много материала
Уменьшение наружного диаметра увеличивает сборочный зазор. Многократная зачистка «пока муфта свободно пойдёт» может вывести конец за допустимые размеры. После обработки проверяют фактическую геометрию. При недопустимом остаточном диаметре готовят новый пригодный конец или заменяют участок в соответствии с монтажным решением.
Торец не перекрыл рабочую область
Косой рез или недостаточный ввод могут оставить часть нагревателя без предусмотренного контакта с трубой. Возможны местный перегрев и выход расплава. Перед запуском проверяют торец и положение по меткам; отсутствие ошибки аппарата не подтверждает правильную глубину ввода.
Сборка сместилась при нагреве
Кривизна трубы, её масса или натянутый кабель могут изменить положение размягчённого узла, распределение зазора и форму зоны соединения. До нагрева выверяют детали, устанавливают опоры и снимают нагрузку от кабеля. Фиксацию сохраняют в течение установленной выдержки. Смещение во время цикла регистрируют как отклонение процесса.
Недогрев, загрязнение и недостаточный контакт могут внешне выглядеть сходно. По одному индикатору или виду корпуса нельзя установить причину и качество всей поверхности. Самовольное увеличение энергии или повторение нагрева добавляет риск перегрева и изменения материала; решение при сбое принимают по порядку работы с прерванным циклом.
Зона нагрева и глубина ввода
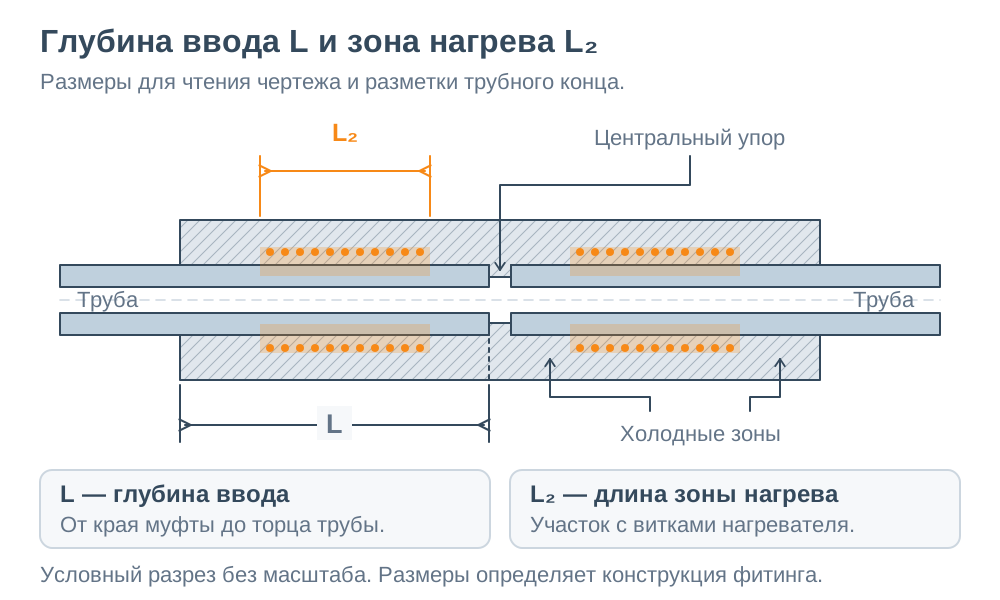
Зона нагрева связана с расположением нагревателя; её длина — конструктивный размер. Зона сплавления — область, где материал трубы и фитинга образовал сварное соединение. Само наличие витков или следов нагрева ещё не подтверждает сплавление всей требуемой поверхности.
Глубина ввода задаёт положение торца внутри раструба и включает участки, нужные для сборки. Её принимают по монтажной инструкции выбранной детали; подменять этот размер длиной зоны нагрева или автоматически половиной длины любой муфты нельзя.
Подбор фитинга и аппарата
Подбор начинают с назначения фитинга для воды или газа, допустимых рабочих условий и размеров каждого присоединения. Затем материал и SDR каждого вводимого конца сопоставляют с областью применения фитинга. Фактическая геометрия должна позволять подготовку, ввод и фиксацию. Общий принцип сварки не подтверждает взаимозаменяемость исполнений для разных сред и давлений.
| Компонент | Что должно быть согласовано |
|---|---|
| Труба | Материал, наружный размер и стенка или SDR; фактическая форма и допустимый диаметр после подготовки. У седла проверяют характеристики основной трубы. |
| Трубный конец спигот-фитинга | Материал, размер и стенка именно присоединительного конца, рабочая длина и доступ инструмента. Рабочие характеристики всего фасонного изделия проверяют отдельно. |
| Фитинг с ЗН | Разрешённые материалы и диапазон стенок или SDR для каждого присоединения, назначение для среды, рабочие условия и схема сборки. |
| Аппарат и питание | Программа, выходные напряжение и ток, длительность нагрева и допустимая последовательность циклов; подходящие контакты и устойчивое питание под нагрузкой. |
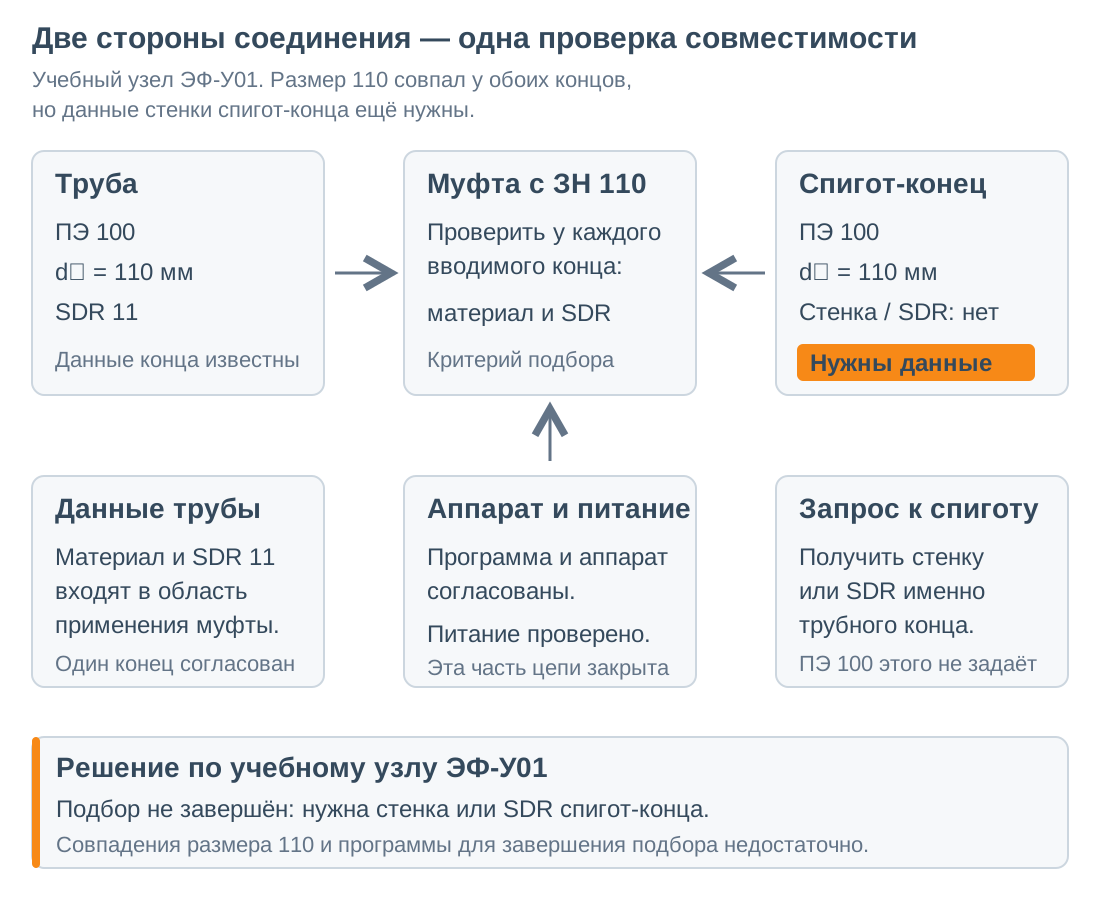
Различие SDR двух вводимых концов оценивают по разрешённым сочетаниям для муфты; правила стыковой сварки торцов сюда автоматически не переносят. Совпадение обозначения ПЭ или близкий показатель текучести расплава также не заменяют подтверждения совместимости выбранных изделий.
Схему подключения и последовательность циклов определяют по документации фитинга. У изделия может быть общая электрическая цепь или несколько независимых нагревателей, поэтому по числу раструбов нельзя установить число пусков. Общий порядок выбора изделий приведён в статье о подборе фитинга.
Маркировка и режим сварки
По маркировке и этикетке устанавливают изготовителя, обозначение, материал, размер и исполнение детали. Параметры цикла вводят предусмотренным для аппарата способом — например, считыванием сварочного штрихкода — и сверяют на дисплее с установленным фитингом. Код прослеживаемости, содержащий сведения о происхождении изделия, имеет другое назначение и не заменяет сварочную программу.
Время охлаждения читают в обозначениях и инструкции изготовителя для соответствующей операции. Подготовка питания, запуск и действия при прерывании программы разобраны в статье о сварочном цикле.
Оснастка и переход к подготовке
Комплект оборудования составляют по операциям выбранной сборки. Одни приспособления готовят форму и поверхность концов, другие удерживают положение во время сварки и охлаждения.
| Задача | Средства |
|---|---|
| Подготовить торец и проверить геометрию | Труборез и измерительные средства. |
| Восстановить круглое сечение при необходимости | Скругляющее приспособление подходящего размера. |
| Подготовить поверхность | Предусмотренное зачистное устройство и средства очистки. |
| Удержать сборку | Позиционер и опоры; для седлового фитинга — предусмотренное прижимное устройство. |
Когда определены фитинг, совместимые концы, программа и оснастка, переходят к подготовке поверхностей и сборке. Типы изделий и обозначения таблиц поясняют статьи о видах фитингов и о параметрах изделий.