
Подготовка трубы к сварке деталями с ЗН
Практическая задача: Подготовить поверхности, проверить геометрию и зафиксировать сборку перед запуском аппарата.
Для начала полезно прочитать: Фитинги с ЗН: устройство, подбор и принцип сварки; Приёмка, хранение и перевозка труб и фитингов.
Подготовка к сварке деталями с закладным нагревателем (ЗН) включает проверку геометрии, обработку и очистку поверхностей, сборку и фиксацию. Результат — чистые сухие поверхности и неподвижный узел с требуемыми размерами и глубиной ввода. В статье рассмотрено соединение трубы с муфтой. Для трубного конца спигот-фитинга решают те же задачи, а рабочую поверхность раструба с нагревателем готовят по инструкции фитинга.
Исходные данные и оснастка
До работы проверяют, входят ли материал, размер и SDR трубы или спигот-конца в область применения муфты для выбранной среды. По монтажной инструкции определяют глубину ввода, длину обработки, толщину снимаемого слоя, допуски формы, разрешённый очиститель и способ фиксации. Эти данные используют при разметке, выборе оснастки и проверке результата каждого этапа.
Рабочую зону защищают от загрязнения и осадков; условия и температура компонентов должны соответствовать технологии. У открытых трубных концов исключают поступление воды к свариваемым поверхностям, в том числе изнутри трубы. Трубу поддерживают так, чтобы её масса и остаточная кривизна не нагружали соединение.
| Средство | Назначение |
|---|---|
| Труборез или предусмотренное режущее устройство | Получение торца, перпендикулярного оси трубы, с последующим удалением заусенцев и стружки. |
| Измерительные средства | Проверка наружных размеров и формы по всей рабочей области; контроль результата скругления и зачистки. |
| Скругляющее приспособление | Восстановление допустимой формы трубы; необходимость сохранять его до окончания охлаждения определяют по технологии. |
| Зачистное устройство | Равномерное снятие поверхностного слоя по заданной длине и окружности. |
| Разрешённый очиститель и безворсовые салфетки | Окончательная очистка подготовленных поверхностей перед сборкой. |
| Позиционер | Удержание взаимного положения соединяемых концов и корпуса фитинга при нагреве и охлаждении. |
| Опоры | Восприятие массы трубы и присоединённых частей, уменьшение изгибающей нагрузки на сборку. |
| Прижим седлового фитинга | Обеспечение предусмотренного прилегания седла к трубе; постоянное крепление изделия и съёмная монтажная оснастка имеют разные условия освобождения. |
Очистка, резка и контроль формы
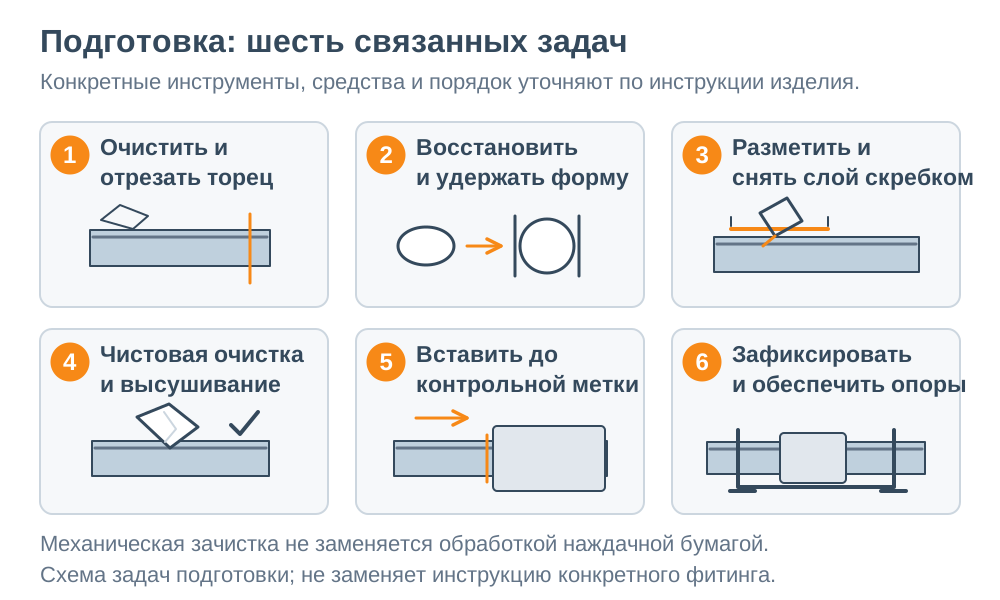
С трубы удаляют грунт и пыль, после мойки поверхность высушивают. Торец обрезают перпендикулярно оси и очищают от заусенцев и стружки. Косой срез может оставить часть зоны нагрева без надлежащего контакта с трубой и увеличить риск вытекания расплава.
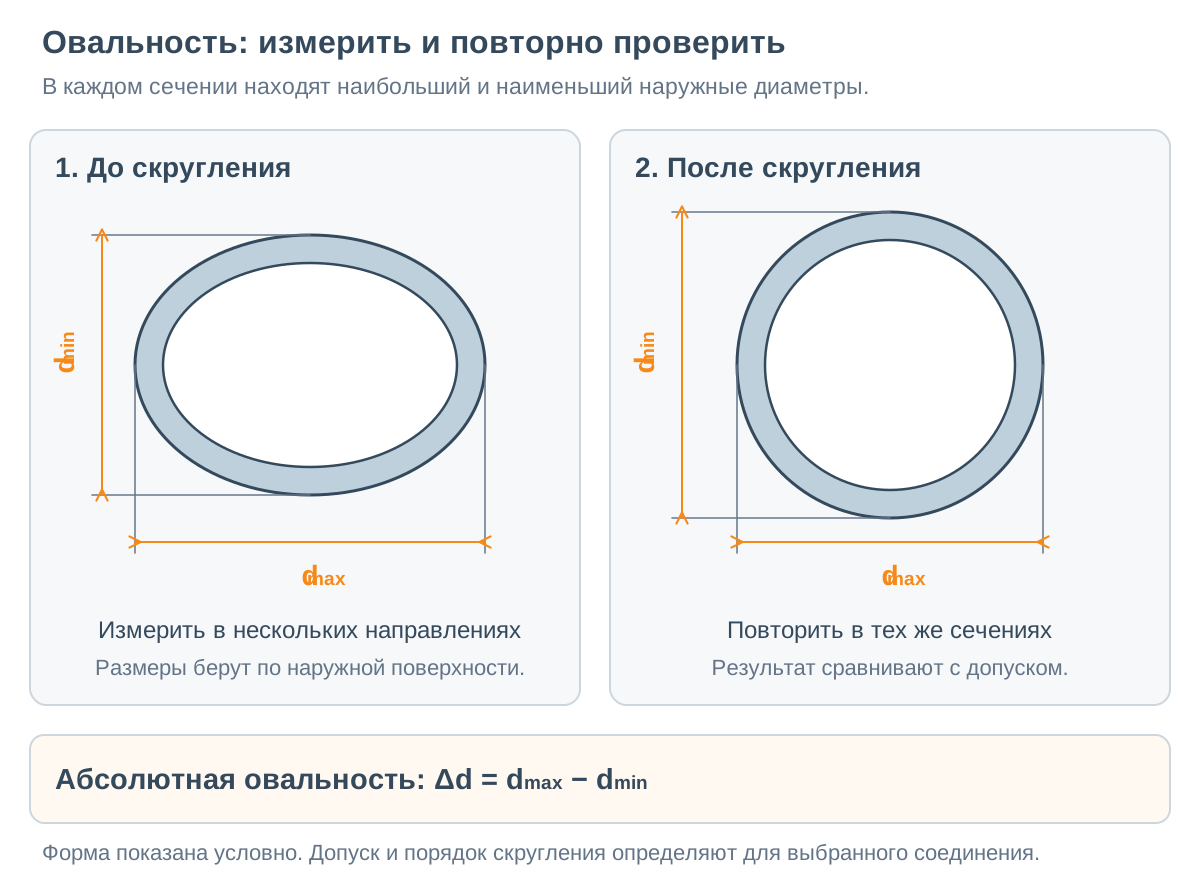
Овальность — различие наружных диаметров одного поперечного сечения. Наибольший и наименьший диаметры находят измерениями в нескольких направлениях. Дополнительно проверяют форму по длине будущего ввода, включая возможное местное уменьшение диаметра у торца.
Абсолютную овальность выражают разностью Δd = dmax − dmin. Её сопоставляют с допуском для выбранного соединения. При необходимости конец скругляют до зачистки и повторяют измерения, подтверждая пригодность всей рабочей зоны.
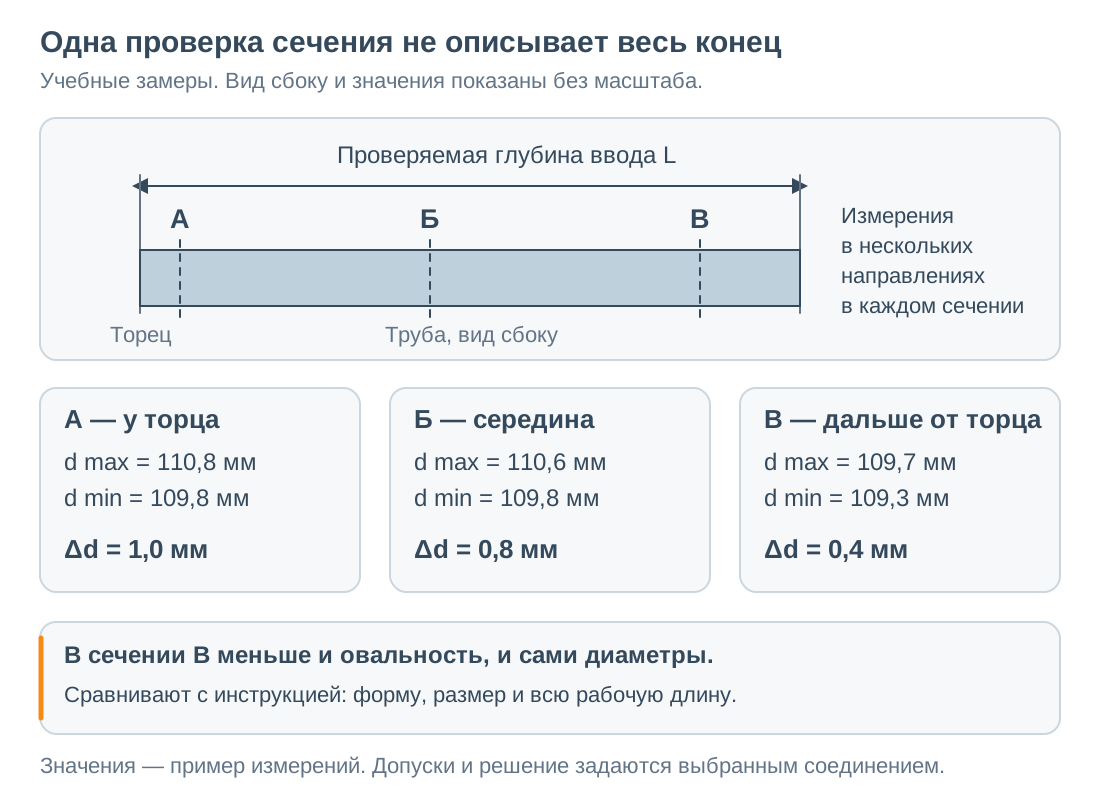
Средний наружный диаметр, измеренный по длине окружности, не показывает разницу между наибольшим и наименьшим диаметрами. Проверка одного сечения также не описывает всю рабочую длину. Поэтому измеряют несколько сечений по глубине ввода, а при ремонте — ещё и по пути перемещения муфты. Сужение у торца и местные деформации оценивают дополнительно. Если требуемую геометрию восстановить нельзя, до окончательной подготовки определяют длину удаления непригодного участка или другое монтажное решение.
Разметка, зачистка и окончательная очистка
На трубе или спигот-конце размечают участок обработки по глубине ввода и схеме сборки. Зачистным устройством равномерно снимают поверхностный слой по всей окружности и заданной длине. Новая труба также требует зачистки: внешняя чистота и очиститель её не заменяют. Иной порядок подготовки спигот-конца допустим только при прямом указании изготовителя для данного исполнения и способа соединения.
После зачистки проверяют полноту обработки, толщину снятого слоя и оставшийся наружный диаметр. Если сохранились необработанные участки, сначала проверяют инструмент, его настройку и форму трубы. Повторное снятие слоя допустимо только с сохранением требований к подготовке и остаточному размеру. Если их выполнить нельзя, конец в этой сборке не используют. Для зачистки не применяют наждачную бумагу, шлифовальные круги и рашпили.
Первичная разметка обозначает обрабатываемую область. Если технология предусматривает контрольные штрихи на поверхности, их удаление со стружкой помогает увидеть полноту зачистки.
Контрольные метки глубины ввода нужны для сборки. Их наносят за пределами свариваемой поверхности так, чтобы они оставались видимыми у края установленной муфты. По ним проверяют положение каждого конца до и после нагрева.
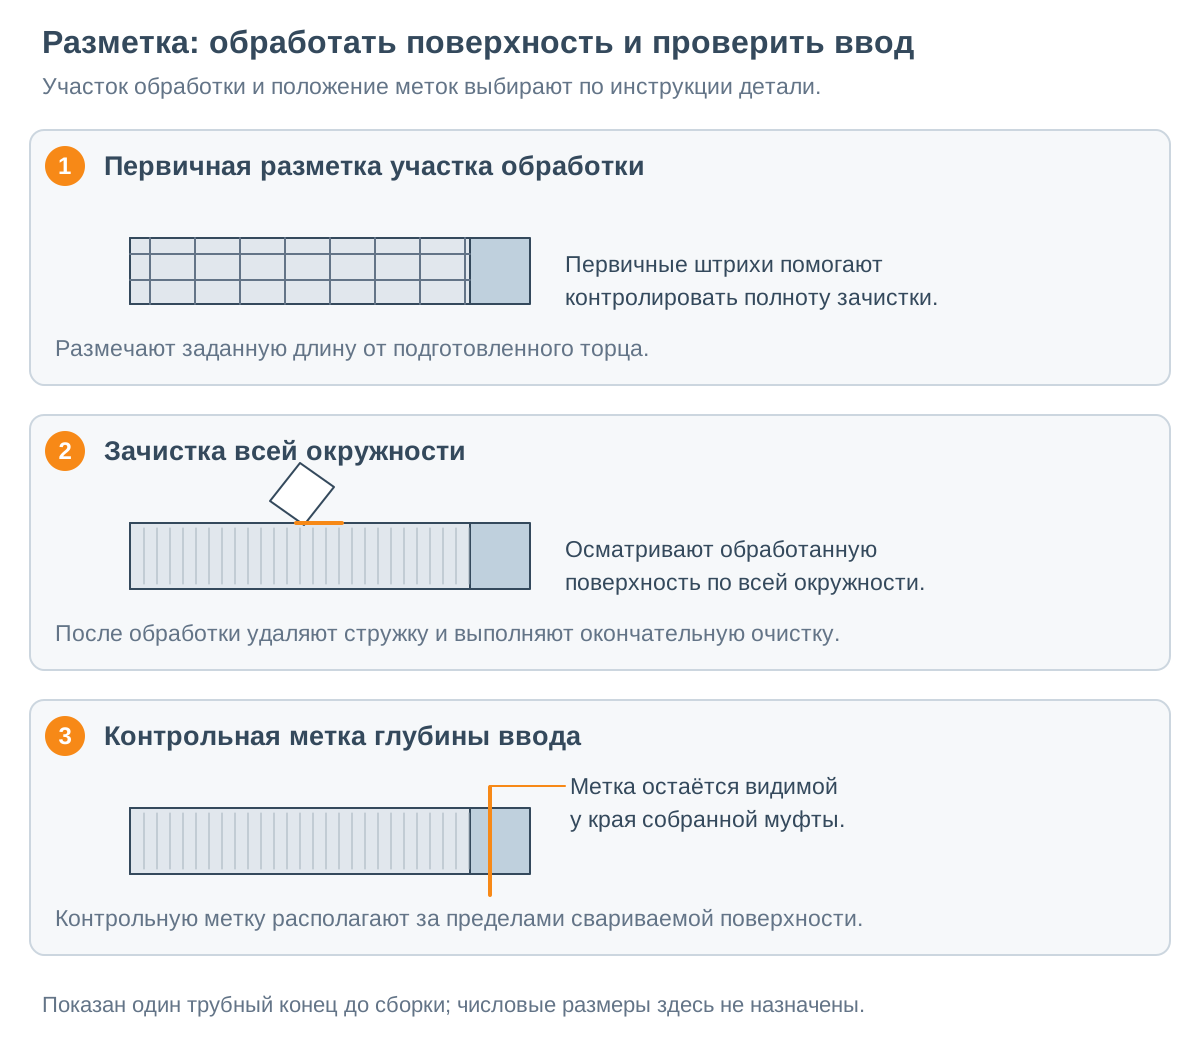
Окончательная очистка. Стружку удаляют, обработанную поверхность очищают разрешённым средством и чистой одноразовой безворсовой салфеткой. Загрязнения с соседнего участка не переносят в зону соединения. До сборки дожидаются полного испарения очистителя. Муфту вскрывают непосредственно перед установкой и готовят по её инструкции. Поверхность с нагревателем не обрабатывают инструментом для зачистки труб и не повреждают; специальные операции допустимы лишь при прямом указании изготовителя. Подготовленные поверхности защищают от касания, влаги и повторного загрязнения.
Фотографию подготовленной поверхности целесообразно сохранить до ввода трубы: после сборки эта область будет скрыта муфтой.
Видео: зачистка трубы перед сваркой деталями с ЗН
Сборка, фиксация и проверка готовности
- Ввести каждый трубный конец на установленную глубину, контролируя его положение по меткам.
- Совместить оси трубных концов с осями соответствующих раструбов. Разместить опоры и закрепить узел позиционером, сняв нагрузку от массы и кривизны трубы.
- Повторно проверить метки, положение корпуса, неподвижность сборки и доступ к электрическим контактам.
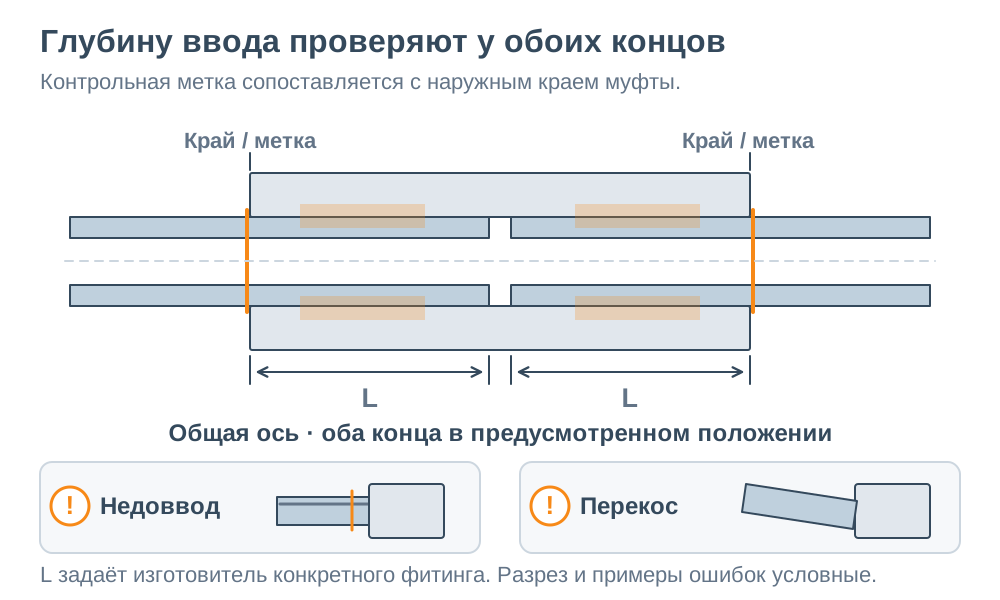
У прямой муфты трубные концы совмещают по общей оси. У отвода и тройника положение каждого конца проверяют относительно оси его раструба. Средства и базу инструментального измерения выбирают в принятой программе контроля.

| Наблюдение | Что проверить до сварки |
|---|---|
| Муфта не устанавливается на заданную глубину | Перпендикулярность среза, заусенцы, фактические диаметры и овальность, правильность исполнения муфты и допустимый SDR. |
| После зачистки остались отдельные необработанные участки | Режущую кромку, настройку и ведение зачистного устройства; полноту обработки по длине и окружности. |
| На подготовленную поверхность попала влага или грязь | Восстановить требуемое состояние поверхности по монтажной инструкции; сохранить чистоту до сборки. |
| Труба стремится повернуть или сместить муфту | Опоры, остаточную кривизну трубы и жёсткость позиционера; зафиксировать узел в требуемом положении. |
| Контрольная метка не соответствует краю муфты | Глубину ввода каждого конца, положение муфты и сохранность отметок после фиксации. |
До нагрева должны быть подтверждены допустимая геометрия, чистота, глубина ввода и фиксация. Если требуемое состояние получить не удаётся, сборку приостанавливают до определения дальнейших действий.
Передача подготовленной сборки оператору аппарата
Если подготовку и запуск выполняют разные участники бригады, результаты передают под номером соединения и подтверждают для фактически установленной сборки. Аппарат управляет нагревом, но не проверяет чистоту и полноту зачистки поверхности под надетой муфтой. Эти сведения должны быть получены до сборки.
- Проверить изделия и маркировку: материал, размеры и SDR обоих концов соответствуют выбранному фитингу; этикетка доступна и относится к установленной детали.
- Передать результаты подготовки: проверены форма, обработка всей рабочей области и остаточные размеры; перед вводом поверхности были сухими и чистыми. Видимая полоса у края муфты показывает только доступную часть подготовленной поверхности.
- Повторно проверить положение: оба края сопоставлены с метками, опоры и позиционер удерживают узел, кабель его не натягивает. К контактам можно присоединиться без перестановки сборки.
- Подтвердить готовность к запуску: запрос аппарата о зачистке и сборке подтверждают после выполнения проверок. Если после передачи узел сместили или загрязнили, готовность проверяют заново.
Если муфта не устанавливается на заданную глубину, сборку останавливают и выясняют причину: проверяют размеры, форму, подготовку и исполнение изделия. Удары и произвольное проворачивание могут повредить рабочие поверхности. Применяют только предусмотренные сборочные приспособления; усилием не исправляют недопустимую геометрию.
Особенности седлового соединения
Седловой фитинг соединяется с наружной поверхностью основной трубы. С трубы удаляют загрязнения, размечают и зачищают рабочую область по седлу, выполняют окончательную очистку и сушку. Поверхность прилегания фитинга готовят по его инструкции. Затем деталь устанавливают с предусмотренным прижимом, поддерживают отвод и сохраняют положение при сварке и охлаждении. Порядок образования отверстия рассмотрен в статье о седловых отводах и специальных сборках.
Готовую сборку передают к следующему этапу — проверке программы, нагреву и охлаждению.