
Седловые отводы и ремонтные соединения с ЗН
Практическая задача: Проверить прилегание седла, последовательность работы с контурами и условия сборки ремонтного соединения.
Для начала полезно прочитать: Сварка с ЗН: аппарат, программа и контроль цикла.
Седловой отвод, ремонтная вставка и крупная муфта требуют разных схем подготовки и сборки. У седла готовят наружную поверхность основной трубы и обеспечивают прижим; при замене участка — весь путь перемещения муфт; у крупной муфты проверяют геометрию по рабочей длине и схему нагрева. В статье рассмотрены эти особенности и порядок перехода к следующим операциям. Чистоту поверхностей, фиксацию, программу и охлаждение проверяют для каждой конструкции.
Выбор схемы и подготовка к работе
До монтажа определяют исполнение фитинга, материал и размеры всех присоединений, допустимый SDR и назначение для рабочей среды. Затем по инструкции выбранного изделия устанавливают способ прижима, схему подключения, порядок сборки и условия последующих операций.
На месте проверяют доступ для зачистного и измерительного инструмента, размещение зажимов и опор, пространство для перемещения муфты или работы режущего инструмента. Общий порядок очистки, зачистки и фиксации приведён в статье о подготовке к сварке деталями с ЗН; ниже рассмотрены операции, зависящие от конструкции узла.
Седловой отвод: подготовка, прижим и сварка
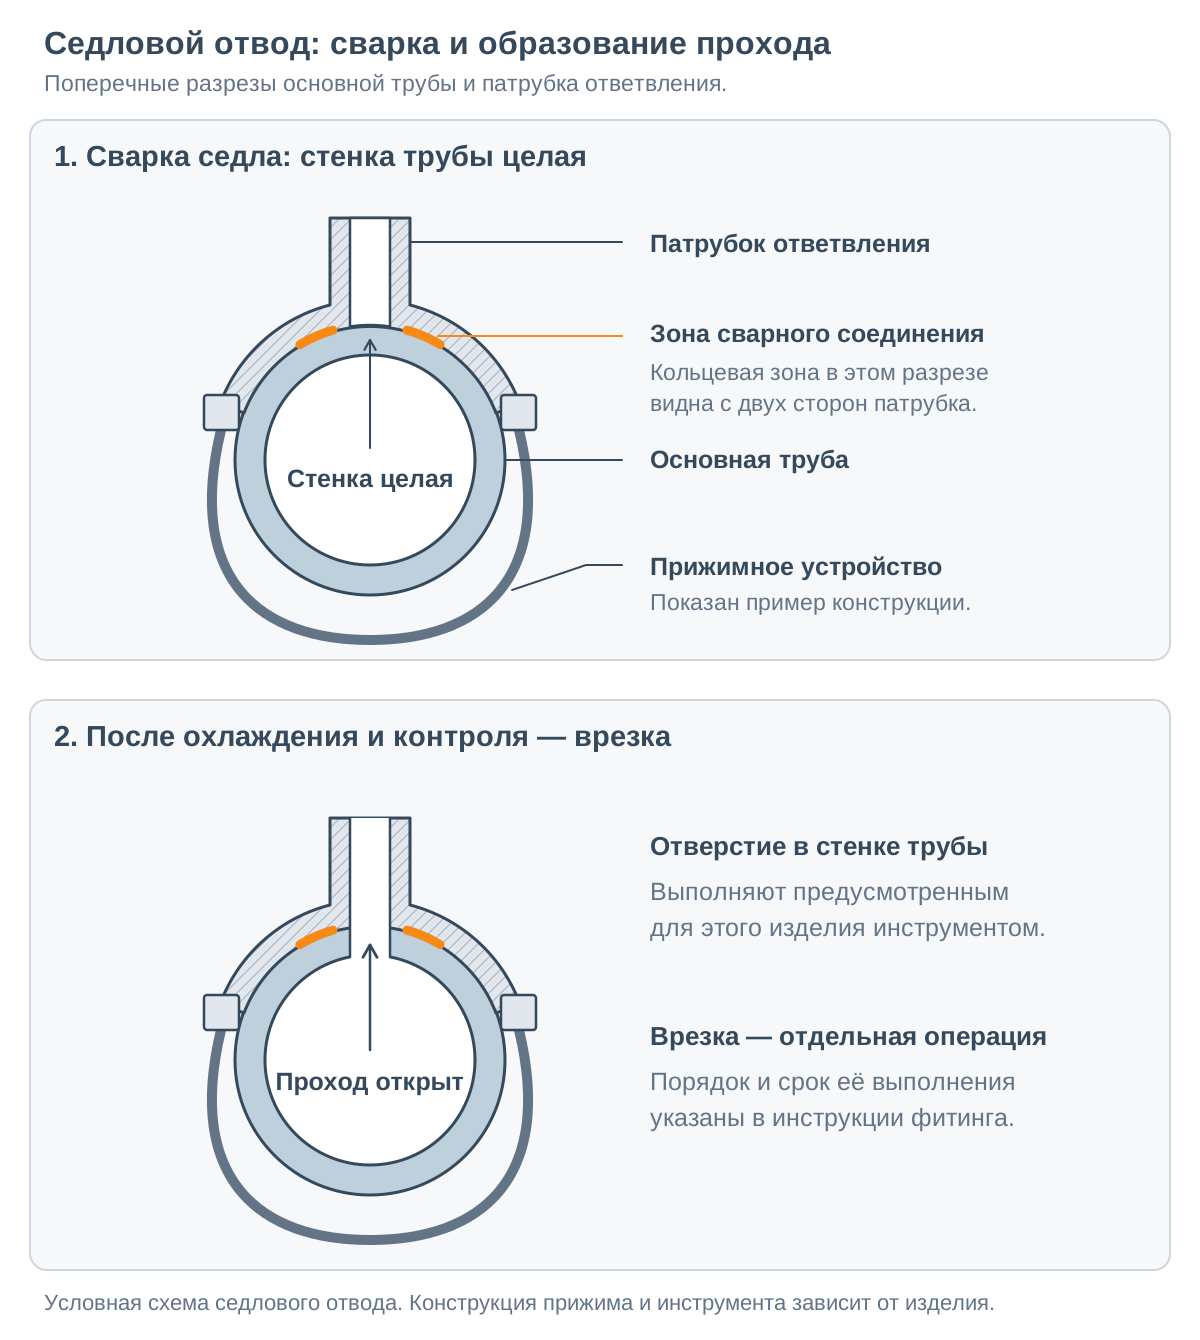
Седловой фитинг приваривают к наружной поверхности основной трубы. Перед сборкой сверяют размеры трубы и ответвления, проверяют форму трубы и требования к прилеганию и прижиму. По инструкции определяют, какие элементы являются съёмной монтажной оснасткой, а какие — постоянным креплением. После выдержки снимают только разрешённую оснастку; постоянные элементы сохраняют в установленном состоянии.
Прилегание по всей рабочей поверхности
Прижим обеспечивает контакт седла с подготовленной трубой. При овальности, местном уплощении или неровной обработке под седлом может остаться зазор. До сварки проверяют форму трубы и признаки прилегания, указанные изготовителем. Если требования не выполнены, сначала восстанавливают допустимую геометрию; произвольное усиление затяжки может повредить сборку.
Три разных воздействия
Усилие монтажного прижима удерживает седло; сварочное давление развивается в нагреваемом полиэтилене; давление транспортируемой среды действует изнутри трубы. Эти величины имеют разные причины и функции. Допустимость сварки на действующей линии и последующей врезки проверяют для конкретного исполнения.
- Удалить загрязнения с трубы, разметить и механически зачистить рабочую область по размерам седла. Выполнить окончательную очистку и сушку; подготовить поверхность прилегания самого фитинга по его инструкции.
- Установить фитинг и предусмотренный прижим; проверить прилегание и устойчивость.
- Поддержать отвод и присоединяемую ветвь, чтобы их масса не создавала изгибающую нагрузку на зону сварки. Сохранить доступ к контактам.
- Проверить программу и выполнить сварку, сохраняя положение детали и прижим в течение нагрева и охлаждения.
- Провести установленный контроль и подтвердить готовность к следующей операции.
Образование отверстия и врезка под давлением
Отверстие в основной трубе выполняют после сварки, требуемого охлаждения и проверок узла. Седловые фитинги различаются исполнением: встречаются детали со встроенной фрезой, с заглушками и патрубки-накладки. Наличие седловой поверхности не означает пригодности к врезке под давлением. Способ образования отверстия, удержания вырезанного фрагмента и герметизации прохода устанавливают по конструкции выбранного изделия.
Врезка в действующий водопровод требует отдельного подтверждения допуска детали и инструмента для фактических среды и давления. Для газопровода дополнительно действуют порядок газоопасных работ и технология эксплуатирующей организации; общая схема сварки седла не является инструкцией такой врезки. Контроль герметичности, подготовку и работу инструмента выполняют в предусмотренной для объекта последовательности.
Крупная муфта: геометрия и схема нагрева
Перед сборкой проверяют наружный диаметр по длине ввода, овальность и состояние торцов. При необходимости восстанавливают круглое сечение, устанавливают опоры и достаточно жёсткий позиционер. Равномерность зазора и устойчивость сборки проверяют до подачи энергии.
Аппарат подбирают по программе муфты, требуемым выходным параметрам и условиям питания. При нескольких независимых нагревателях определяют схему подключения и последовательность циклов каждого контура. Наружное усиление и специальные приспособления применяют по документации выбранной конструкции.
- Проверить всю рабочую длину. Круглый торец не исключает овальности, заужения или местного уплощения дальше по ходу ввода. Измерения и скругление должны охватывать фактическую область сборки.
- Проверить возможность плавной сборки. Если муфта застревает, выяснить причину: размер, форму, заусенец, положение или помеху оснастки. Удары могут повредить фитинг и сместить нагреватель. Тянущий инструмент применяют только в предусмотренной монтажной схеме, не используя его для силового исправления несоосности.
- Назначить каждому контуру свою запись. Связать пару контактов, программу и номер зоны; сохранить результат каждого нагрева и соответствующую выдержку. Общее число раструбов и контактов само по себе не задаёт последовательность пусков.
Предварительный прогрев предусмотрен у некоторых муфт для уменьшения сборочного зазора. Он выполняется отдельной программой с последующей проверкой геометрии. Возможность применения, число повторений и признаки готовности определяются документацией фитинга. Эта операция не равнозначна повторному запуску прерванной сварки и не заменяет исправление недопустимой формы трубы.
Конструкции с отдельной монтажной процедурой
У специальных систем подготовка и сборка зависят от конструкции. Помимо размеров и электрической программы, проверяют способ создания контакта, средства удержания формы и метод контроля результата. Перед работой необходимо определить полную монтажную последовательность выбранной системы.
| Конструкция | Отдельное решение |
|---|---|
| Несколько независимых нагревателей | Подключение и очередность циклов, допустимость одновременной работы, идентификацию каждого контура и его выдержки. Условия освобождения общей сборки увязывают со всеми затронутыми зонами. |
| Седло с вакуумным прижимом | Специальную оснастку, герметичность вакуумного контура, поддержание требуемого разрежения при сварке и в течение назначенной выдержки. Такой прижим относится к предусмотренному для него изделию. |
| Муфта со специальными манжетами или наружным усилением | Комплектность и монтажную последовательность; допустимые зазоры и форму трубы проверяют по этой конструкции. Обязательность обычного скругляющего зажима либо его замена другой оснасткой определяются системой. |
| Труба со структурированной стенкой и нагревателем в раструбе | Конструкцию раструба и сопрягаемого конца, специальные бандажи или внутренние распорки, аппарат и программу. Подготовку и режим обычной муфты для гладкостенной напорной трубы сюда не переносят. |
Решение о применении прогрева, вакуума, бандажа или внутренней распорки принимают при выборе системы. Эти средства не являются произвольными способами исправить недопустимую сборку обычного фитинга.
У независимых контуров отдельно подтверждают завершение циклов и начало требуемых выдержек. Освобождение общей сборки, перемещение или дальнейшее нагружение разрешают с учётом всех затронутых зон по инструкции изделия. Одновременную работу нескольких аппаратов заранее согласуют со схемой фитинга и возможностями питания; самодельные перемычки между контурами не применяют. Порядок записи событий показан в разделе об учёте охлаждения.
Муфта с локальной контрольной камерой
У некоторых муфт между отдельными зонами соединения предусмотрены камеры с контрольными отверстиями. Испытание камеры проверяет герметичность ограниченного конструкцией объёма при заданных условиях. Для всей линии дополнительно выполняют проверки трубы, остальных соединений и арматуры по программе участка. По локальному испытанию долговечность соединения не определяют. Выдержку, подключение, испытание и последующую герметизацию отверстий выполняют по документации изделия; результат включают в общую запись контроля.
В записи указывают, какая камера проверена и к каким зонам она относится, условия и результат проверки, а также состояние контрольного отверстия после предусмотренного закрытия. Так локальный результат остаётся связан с конкретной проверенной областью и не превращается в запись об испытании всего узла.
Замена участка трубной вставкой
При этой схеме повреждённую часть заменяют вставкой с двумя муфтами с ЗН. Сначала участок выводят в предусмотренное технологией ремонта состояние: рабочая зона должна быть подготовлена для резки и сварки. Для газопровода порядок изоляции и подготовки определяет эксплуатирующая организация. Ниже рассмотрена только геометрия сборки пригодных концов и вставки.
На существующей трубе до резки подтверждают материал, размеры и состояние концов, которые останутся в работе. Осматривают всю будущую область обработки и перемещения муфт; глубину повреждений и возможность сохранить допустимый диаметр оценивают до зачистки. Воду и загрязнения, поступающие изнутри, устраняют предусмотренным способом. Пережатие трубы не является универсальным решением: его допустимость зависит от трубы, температуры, предшествующих воздействий и технологии ремонта.
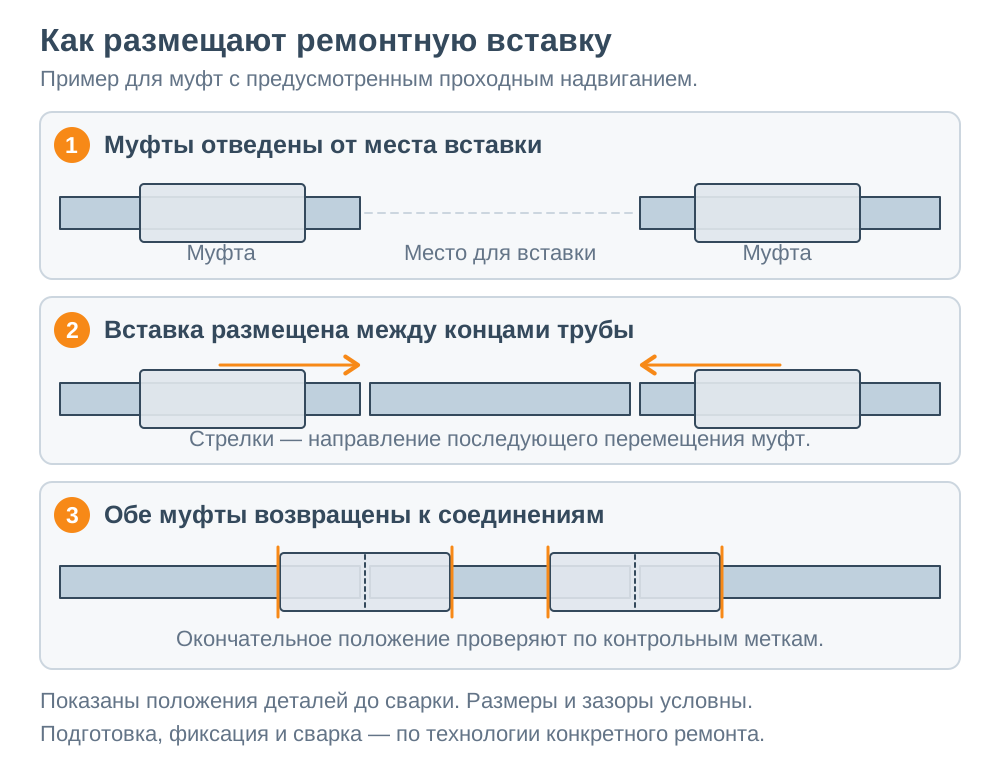
Проходная муфта позволяет собрать вставку при ограниченном осевом перемещении концов. Для временного отвода муфты требуется свободное место и подготовленная поверхность по всему пути её хода: грязь на этом участке попадёт на рабочую поверхность раструба. При повторном увлажнении или загрязнении сначала устраняют источник, затем восстанавливают подготовку по принятой технологии и повторно проверяют размеры. Сварку начинают после восстановления требуемого состояния сборки.
- Выбрать муфты, допускающие проходное надвигание: без ограничителя либо с предусмотренным удаляемым ограничителем.
- Проверить длины вставки и обрабатываемых участков, пространство для отвода муфт и возможность установить позиционеры.
- Подготовить поверхности по полному пути перемещения муфт, проверить допустимый диаметр после зачистки, выполнить окончательную очистку и сушку, нанести монтажные метки.
- Отвести муфты на подготовленные концы существующей трубы, разместить вставку и вернуть муфты к заданным местам соединения.
- Проверить глубину ввода каждого конца и окончательное положение муфт; закрепить сборку.
- Выполнить сварочные циклы, выдержать охлаждение и оформить результаты контроля обоих соединений.
Соединение трубы из бухты
После размотки труба сохраняет кривизну и может иметь овальность. Её положение стабилизируют до обработки поверхности, проверяют форму концов и при необходимости скругляют их. Опоры воспринимают массу трубы, а позиционер удерживает соединяемые концы в заданном положении.
После сборки повторно проверяют глубину ввода, соосность и устойчивость фиксации. Во время нагрева и охлаждения соблюдают условия выбранного фитинга и сохраняют положение узла: усилия от кривизны трубы не должны его смещать.