
Способы соединения полиэтиленовых труб и фитингов
Практическая задача: Сопоставить конструкцию присоединяемых концов со способом соединения и последовательностью работ.
Для начала полезно прочитать: Подбор фитинга: условия работы и совместимость.
Способ соединения полиэтиленовой (ПЭ) трубы и фитинга выбирают по конструкции присоединительных участков, совместимости изделий и доступу для инструмента. В статье рассмотрены основные способы соединения и последовательность стыковой сварки. Подготовка и цикл сварки деталями с закладным нагревателем (ЗН) описаны в отдельных статьях. Для водопровода и газопровода действуют общие физические принципы сварки; пригодность изделий и технологии подтверждают для назначения конкретной сети.
Выбор способа и проверка совместимости
Сначала определяют конструкцию узла: соединяются ли торцы двух трубных концов, трубный конец с раструбом, наружная поверхность основной трубы с седлом либо ответные части механического соединения. Затем проверяют совместимость изделий и возможность подготовить, собрать и закрепить их выбранным способом.
| Присоединительные участки | Принцип | Что проверить до выбора |
|---|---|---|
| Трубные концы | Стыковая сварка нагретым инструментом либо соединение через совместимую муфту с ЗН. | Материал, наружный диаметр, толщину стенок, допустимость сочетания и доступную длину концов. |
| Раструб и трубный конец | Сварка встроенным нагревателем или парными нагретыми насадками — в зависимости от конструкции фитинга. | Исполнение раструба, глубину ввода, допустимые размеры трубы, инструмент и режим. |
| Седло и основная труба | Сплавление по наружной поверхности трубы с предусмотренным прижимом. | Размер основной трубы и ответвления, прилегание, крепление и порядок образования отверстия. |
| Ответные фланцы и механические соединительные элементы | Сборка совместимых ответных частей с предусмотренными уплотнениями и крепежом. | Присоединительные размеры, материалы, допустимые условия и комплектность. |
Для воды проверяют рабочие условия узла, а для питьевого водоснабжения — пригодность контактирующих со средой материалов. Для газа подтверждают газовое назначение каждого компонента и допустимость узла в месте установки. По одному материалу ПЭ или совпадению диаметров это определить нельзя.
Размеры концов определяют требуемую оснастку и рабочее пространство. У фитинга дополнительно проверяют форму корпуса, возможность закрепления и доступ инструмента ко всей обрабатываемой поверхности.
Стыковая сварка нагретым инструментом
Торцы заготовок нагревают контактным инструментом. После его удаления торцы сводят с заданным осевым усилием и удерживают до окончания установленного охлаждения. По окружности образуется наружный и внутренний грат — вытесненный расплавленный материал.

Исходные данные и подготовка
Технологическая карта сварки задаёт допустимое сочетание материалов и толщин стенок, оборудование, температуру нагревателя, усилия и продолжительность стадий, критерии контроля. По ней проверяют выбранную пару изделий. При одинаковом наружном диаметре толщины стенок могут различаться; обозначение ПЭ 100 также не содержит всех сведений о свариваемости материала.
Если материал, размеры или условия выходят за область применения технологии, до производственной сварки определяют подходящую процедуру и выполняют предусмотренную проверку на пробных соединениях. В программе проверки указывают условия изготовления, методы испытаний и критерии оценки. Изменение прижима, прогрева или охлаждения без такой проверки не подтверждает пригодность режима.
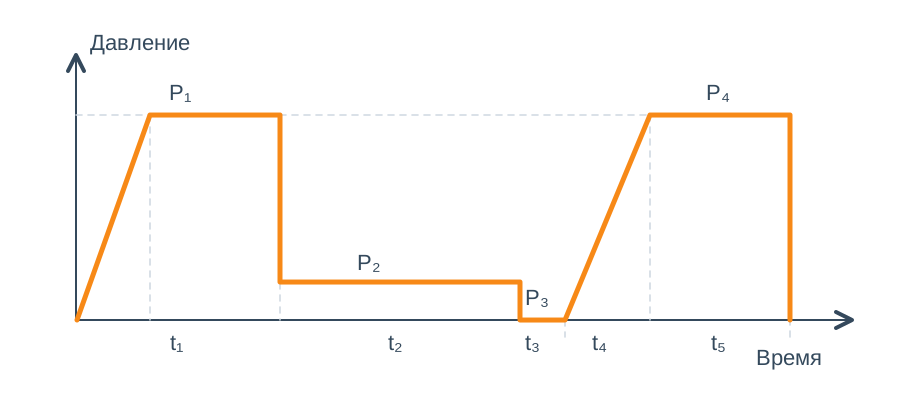
Режимы с разными уровнями давления используют как целые процедуры: температуру, длительность прогрева и охлаждения согласуют между собой. Пересчёт усилия в показание гидропривода объяснён в статье о давлении при стыковой сварке.
Заготовки устанавливают на опоры и закрепляют в подходящих вкладышах машины. Для фитинга проверяют достаточную длину закрепляемого участка и доступ инструмента. Организация подачи и выхода плети рассмотрена в статье о сварочном посте.

Последовательность операций
- Обработать торцы. Торцевателем подготовить поверхности, удалить стружку без касания торцов руками и проверить соосность и зазор. При загрязнении подготовленного торца повторить торцевание; после существенной регулировки зажимов вновь проверить сопряжение поверхностей.
- Выполнить контактный нагрев. Проверить чистоту и фактическую температуру рабочих поверхностей нагревателя, сформировать предусмотренный первичный грат по окружности и перейти к прогреву с заданным усилием. Стадии образования грата и прогрева имеют разные задачи и параметры.
- Удалить нагреватель и свести торцы. Соблюсти установленную технологическую паузу и создать заданное усилие.
- Выдержать охлаждение. Сохранить закрепление и предусмотренное усилие до завершения этой стадии.
- Проверить и оформить результат. Выполнить осмотр и измерения, записать режим и разрешённый момент последующего перемещения.
На схеме показана связь стадий цикла. Значения прижима и времени для каждой стадии берут из выбранной карты. При прерывании записывают стадию и достигнутые параметры; продолжение по произвольно выбранному времени не восстанавливает заданный режим. Дальнейшую подготовку или замену соединения определяют по принятой технологии.
Контроль соединения
После установленного охлаждения проверяют соосность, форму и размеры грата по окружности, состояние поверхности. В записи указывают обнаруженные признаки: смещение кромок, неравномерность валика, углубления, поры или включения. Измеренные значения сопоставляют с критериями принятой процедуры. По форме грата можно выявить отклонение; для установления причины и оценки соединения используют также запись процесса и другие предусмотренные проверки.

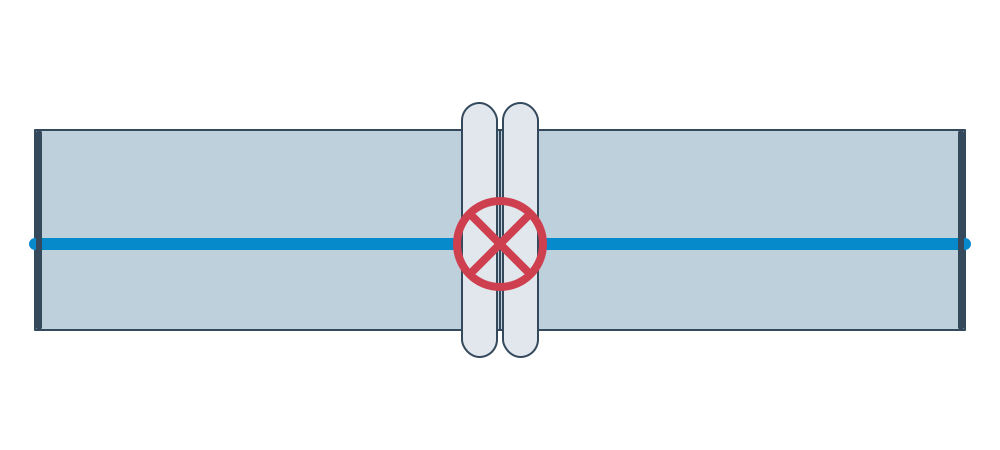
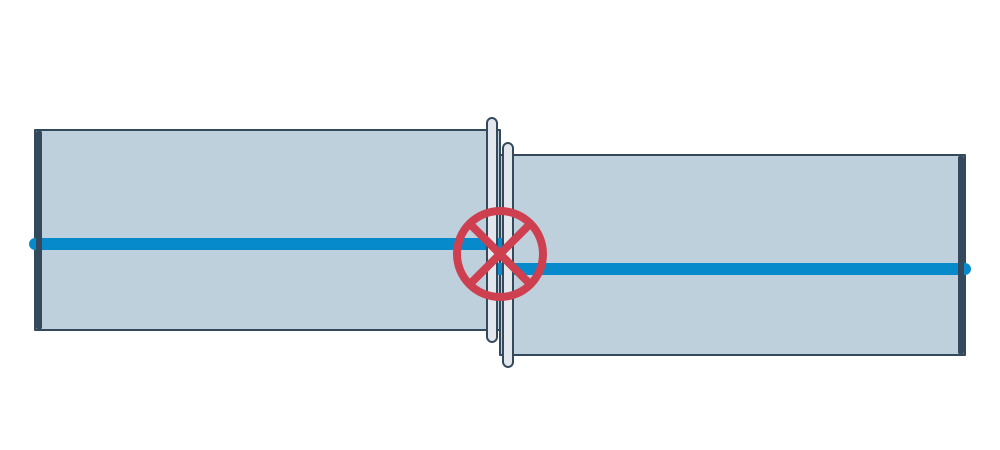
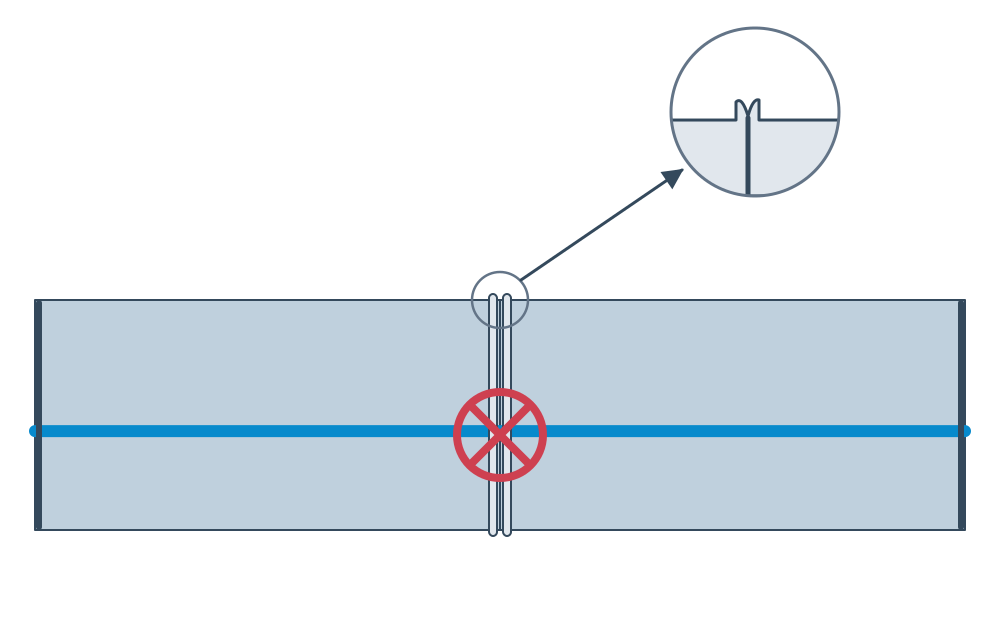
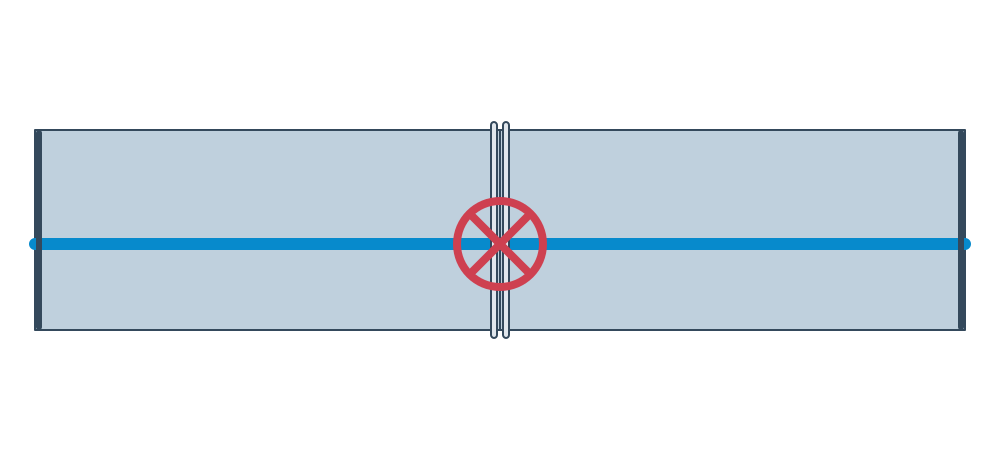
Отклонение фиксируют под номером соединения; дальнейшее обращение с ним определяют по программе контроля. Оформление результата описано в статье о контроле и прослеживаемости.
Раструбная сварка нагретым инструментом
В системе, рассчитанной на этот способ, наружную поверхность трубы и внутреннюю поверхность раструба нагревают парными насадками. Затем инструмент удаляют, трубу вводят на заданную глубину и удерживают детали до охлаждения.
По документации системы и инструмента до работы определяют допустимые размеры трубы, тип насадок, глубину ввода, время нагрева и выдержки. Параметры относятся к паре «трубный конец — раструб», предназначенной для этого способа сварки. Раструб детали с ЗН рассчитан на собственную технологию; нагрев насадками допустим только при прямом указании для выбранного изделия.
Трубу обрезают перпендикулярно оси, выполняют очистку и разметку, проверяют рабочие поверхности насадок. После нагрева соединение собирают соосно, сохраняя размягчённый участок от повреждения.

Сварка деталями с ЗН
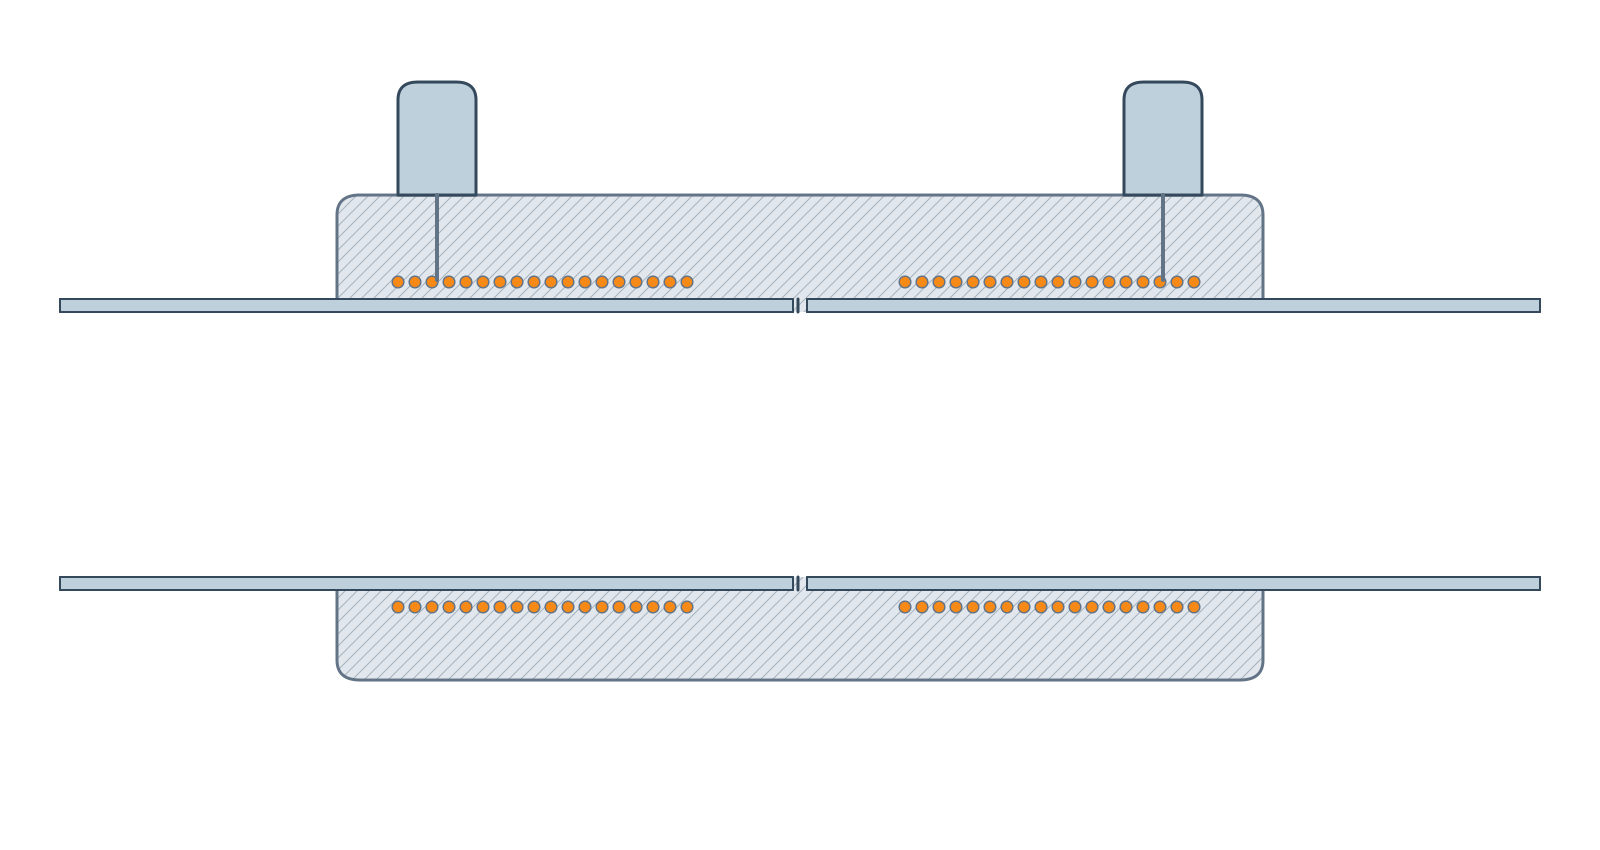
Трубный конец вводят в подготовленный раструб фитинга и фиксируют до нагрева. Аппарат подаёт энергию на встроенный нагреватель, создающий зону сплавления между фитингом и наружной поверхностью трубы. Положение деталей сохраняют во время сварки и установленного охлаждения.
Связанные статьи проводят от проверки изделия к готовому участку:
- Устройство фитинга и проверка совместимости.
- Подготовка поверхности, сборка и фиксация.
- Проверка программы, нагрев и охлаждение.
- Контроль и оформление результата.
- Завершение монтажа и подготовка участка к работе.
Седловое соединение и образование ответвления
Седловой фитинг соединяется с наружной поверхностью основной трубы. Рабочую область подготавливают по размерам седла и обеспечивают предусмотренное прилегание и прижим.
У седлового фитинга с ЗН нагрев создаёт встроенный элемент. Седелка для врезки может включать режущий инструмент и уплотнения. Врезка под давлением допустима только для предназначенного для неё изделия, среды и утверждённого порядка работ. Для любого исполнения до образования отверстия завершают требуемое охлаждение и проверки узла.


Седловую сварку нагретым инструментом применяют в предназначенной для неё системе. Поверхности трубы и седла нагревают соответствующим инструментом; после его удаления соединяют с заданным прижимом и выдерживают до охлаждения.
Подготовка седла, прижим и порядок врезки подробнее рассмотрены в статье об особенностях седловых и ремонтных сборок.
Фланцевые узлы и переходы на металл
Механический узел собирают из совместимых деталей, уплотнений и крепежа. При подборе проверяют присоединительные размеры, среду, давление, температуру и условия установки. Герметичность характеризует удержание среды, а осевое удержание — способность воспринимать усилие выдёргивания трубы. Оба свойства, а также допустимость подземного или открытого размещения подтверждают для выбранной конструкции.

Присоединение через втулку под фланец
Полиэтиленовую втулку подбирают к трубе и сваривают с ней предусмотренным способом. Свободный фланец за буртом втулки служит для болтовой сборки с ответным фланцем. Согласуют DN, PN, размеры и расположение крепёжных отверстий, уплотнительную прокладку и крепёж. Буквенные обозначения размеров разобраны в статье о параметрах фланца.
До приварки втулки проверяют порядок надевания свободного фланца: если геометрия готового узла исключает его установку, неразъёмное кольцо надевают заранее. Перед затяжкой выверяют положение ответных поверхностей и прокладки. Крепёж затягивают постепенно по схеме и с моментом для данного комплекта; необходимость последующего контроля затяжки уточняют по его документации.
Массу арматуры, усилия от её работы и температурные перемещения учитывают при выборе опор и закреплений. Болтами не исправляют несоосность и не подтягивают неподдерживаемую трубу к тяжёлому корпусу. Состав и обслуживание таких сборок рассмотрены в статье о трубопроводных узлах.
Переход полиэтилен–сталь
Неразъёмное соединение полиэтилен–сталь (НСПС) поставляют как единое переходное изделие. Полиэтиленовую и стальную стороны присоединяют предусмотренными для них способами, сохраняя защиту переходного узла. Для перехода на латунь аналогично проверяют размер полиэтиленовой части и исполнение металлического присоединения.
