НПО Восход
Каталог

О компании

  • Собственное производство
  • Качество и надёжность
  • Преимущества «ОПК-В»
  • Наши ценности

Документы

  • Сертификаты ГОСТ Р
  • ГАЗСЕРТ
  • Реестр МТР ПАО «Газпром»
  • Документы Республики Беларусь
  • Правовая информация сайта

Покупателям

  • Оплата и доставка
  • Гарантии и возврат
  • Техническая поддержка
  • Как выбрать товар
  • Частые вопросы

Сотрудничество

  • Газораспределительным организациям
  • Водоснабжающим организациям
  • Компаниям в сфере строительства и ЖКХ
  • Проектным организациям
  • Дилерам и партнёрам
  • Частые вопросы

Контакты

  • География присутствия
  • Связь в мессенджерах
  • Производство и офисы продаж
  • Дилеры РФ
  • Дилеры в ЕАЭС
  • Руководители компании
  • Написать в компанию
  • Реквизиты производства
  • Реквизиты торгового дома

База знаний

  • Материал и расчёт
  • Виды и параметры
  • Подбор и узлы
  • Приёмка и хранение
  • Соединения и сварка встык
  • Сварка с ЗН
  • Монтаж и контроль
Устройство и размеры трубного конца Два способа соединения Соединение встык Соединение муфтой с ЗН Прямая длина и доступ оснастки Втулка под фланец Результат подбора и подготовки узла
  1. Главная
  2. /База знаний
  3. /Подбор и узлы
  4. /Спигот-фитинги: трубные концы и способы соединения

Спигот-фитинги: трубные концы и способы соединения

Общее для воды и газаФитинг и соединение

Практическая задача: Выбрать способ соединения трубного конца фитинга и проверить его рабочую длину для подготовки и сборки.

Для начала полезно прочитать: Виды полиэтиленовых фитингов: назначение и присоединения; Подбор фитинга: условия работы и совместимость.

Спигот-фитинг — соединительная деталь с трубными присоединительными концами. При стыковой сварке соединяют торцы; при сварке через муфту с закладным нагревателем (ЗН) — наружные поверхности концов с раструбами муфты. Разрешённые способы и необходимую рабочую длину определяют по конструкции и монтажной документации фитинга.

Для выбора изделия откройте каталог литых фитингов ВОСХОД (спигот): в нём приведены типоразмеры, SDR и чертежи. Здесь разобраны конструкция присоединительных концов и условия выбора способа соединения.

Устройство и размеры трубного конца

Номинальный размер спигот-конца согласуют с наружным диаметром трубы. Для сборки также нужны материал, толщина стенки, состояние торца и длина прямого цилиндрического участка. SDR — стандартное размерное отношение номинального наружного диаметра к номинальной толщине стенки. Размерные сведения относятся к присоединительному концу; допустимые среду и давление всего фитинга проверяют отдельно по его документации.

Спигот-отвод 90 градусов с двумя прямыми трубными концами
Спигот-отвод 90° с двумя трубными концами.
Спигот-переход с трубными концами разного наружного диаметра
Редукционный переход с трубными концами разных размеров.

У перехода размеры читают для двух концов, у тройника — для прохода и ответвления, у крестовины — для всех присоединений. Например, переход 110/63 образует два разных соединения: для размера 110 мм и для размера 63 мм. Материалы, геометрию и монтажную оснастку проверяют для каждого из них.

Два способа соединения

При стыковой сварке соединяются подготовленные торцы трубы и фитинга. При сварке через муфту с ЗН её раструбы охватывают подготовленные наружные поверхности обоих концов. От выбранного способа зависят рабочая поверхность, оборудование и необходимое место вокруг узла.
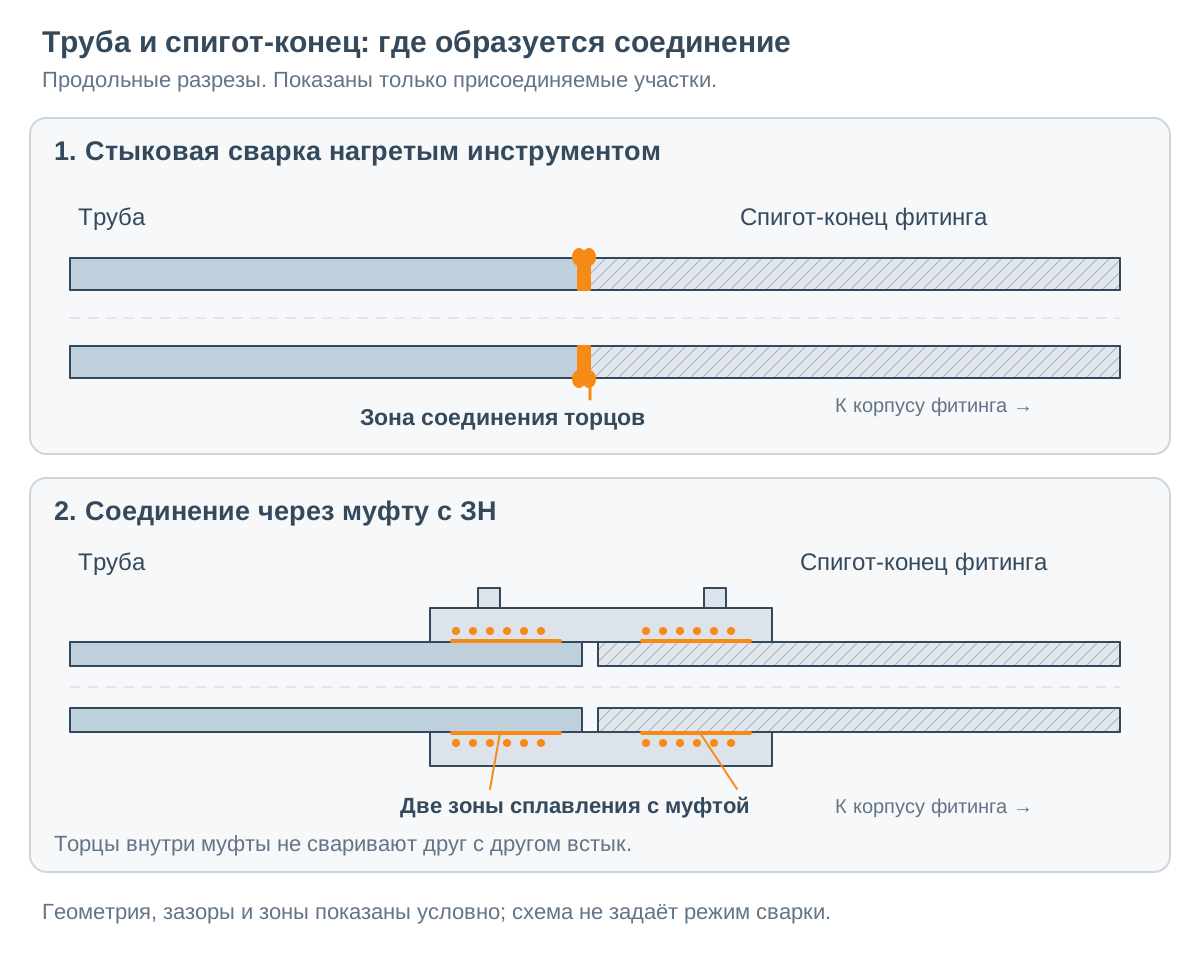
Сверху торец трубы сварен встык с торцом спигот-конца; снизу муфта с ЗН охватывает наружные поверхности трубы и спигот-конца
В стыковом соединении сплавляются торцы; в соединении деталями с ЗН — наружные поверхности трубных концов и рабочие поверхности раструбов муфты.
Что требуется для каждого способа
СпособРабочая поверхностьУсловия сборки
Стыковая сварка нагретым инструментомТорцы трубы и трубного конца фитинга.Совместимые материал и геометрия, закрепление в машине, доступ торцевателя и нагревателя, возможность сведения.
Муфта с ЗННаружные поверхности трубы и спигот-конца.Совместимость с раструбами муфты, достаточная длина подготовки и ввода, доступ зачистного инструмента и позиционера.

Соединение встык

Для стыковой сварки подтверждают совместимость материалов и толщин стенок каждого конца. При их различии процедуру определяют до сборки; одного совпадения наружных диаметров недостаточно. Фитинг закрепляют подходящими вкладышами, торцуют и проверяют взаимное положение концов. Нагрев, сведение и охлаждение выполняют по технологической карте; режим для трубы не переносят автоматически на любую фасонную деталь.

Последовательность полного цикла приведена в статье о стыковой сварке.

Соединение муфтой с ЗН

В один раструб вводят подготовленный конец трубы, в другой — спигот-конец. Наружные поверхности зачищают и окончательно очищают по монтажным требованиям. Для нового спигот-конца исключение из обычной зачистки допустимо только при прямом указании изготовителя для данного исполнения и способа соединения; сама упаковка его не устанавливает. Для обоих концов проверяют совместимость с муфтой, прямую длину и глубину ввода.

У трубы и спигот-конца отдельно сопоставляют толщину стенки или SDR с допустимым диапазоном муфты. Для стыковой сварки тех же концов требуется собственное подтверждение совместимости. Затем проверяют сварочную программу, аппарат и питание: вся цепочка совместимости должна соответствовать фактической сборке.

Учебный пример: SDR двух вводимых концов согласован

Исходные данные. В учебном узле С-У01 труба ПЭ 100 имеет номинальные размеры 110 × 10 мм; трубный конец спигот-отвода ПЭ 100 — также 110 × 10 мм. Выбрано соединение муфтой с ЗН.

Условие примера. Для учебного сопоставления задана муфта, допускающая трубные концы ПЭ 100 размером 110 мм SDR 11. Проверяем соответствие обоих концов этому условию.

Расчёт. Для трубы SDR = 110 / 10 = 11; для конца отвода — тот же результат. Это номинальное отношение размеров конца, а не расчёт давления всего отвода.

Запись. «С-У01: труба и спигот-конец ПЭ 100, 110 × 10 мм, SDR 11; по материалу и номинальным размерам оба конца соответствуют заданному условию подбора муфты». При реальном подборе допустимое сочетание подтверждают по документации выбранной муфты; доступную длину и фактическую геометрию проверяют перед сборкой.

Границы подготовки и глубину ввода устанавливают до обработки. После зачистки и очистки наносят предусмотренные контрольные метки, собирают и фиксируют узел. Положение корпуса фитинга должно позволять подключить аппарат и сохранить неподвижность до завершения установленного охлаждения. Подробная последовательность и видео зачистки приведены в статье о подготовке соединения.

Прямая длина и доступ оснастки

Для стыкового соединения прямой участок должен позволять закрепить и отторцевать деталь с учётом удаляемого припуска. Для муфты с ЗН нужна длина для подготовки наружной поверхности и ввода в раструб. Проверяют всю последовательность: корпус фитинга не должен мешать муфте, зажимам или движению инструмента. Возможность укоротить конец подтверждают по документации до резки; оставшейся длины должно хватить для всех операций.
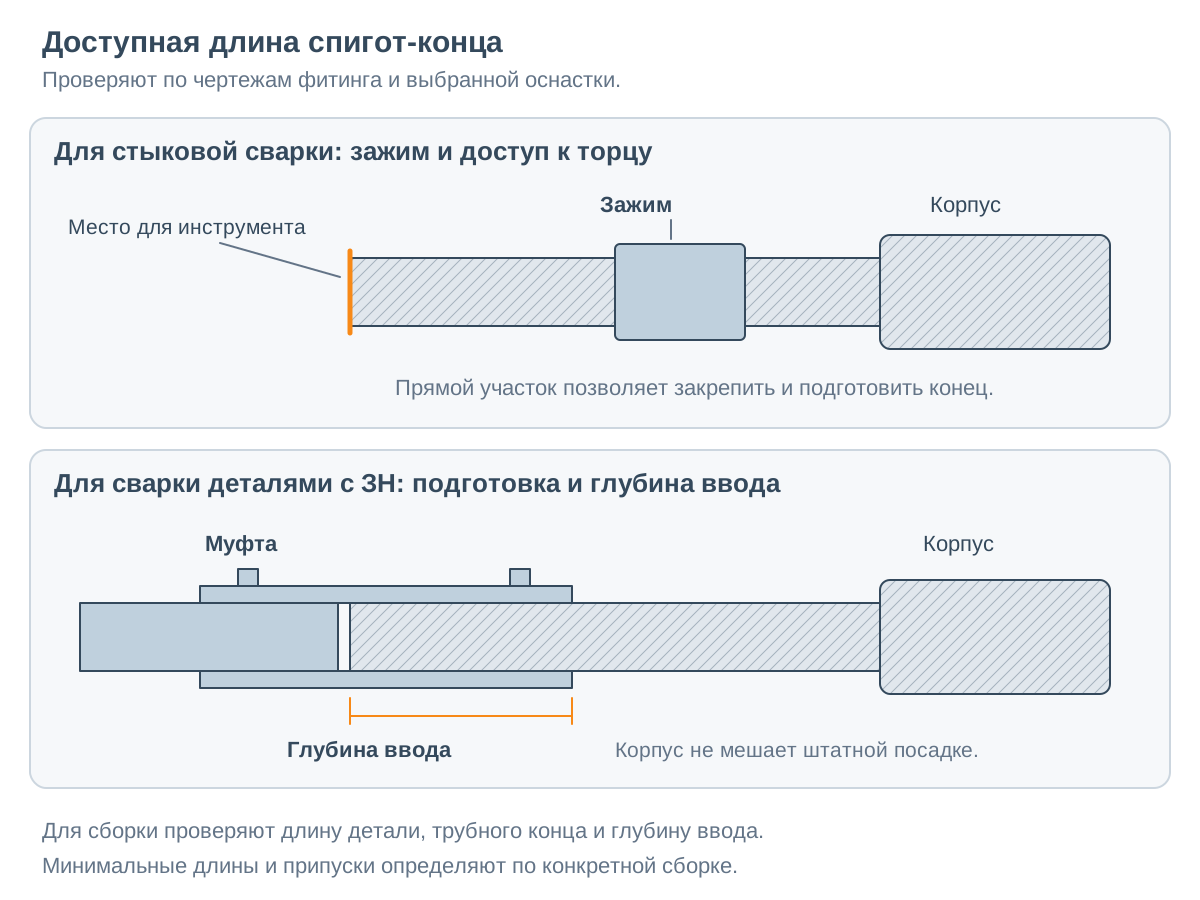
Верхняя схема показывает место для зажима фитинга и доступ к его торцу; нижняя — ввод спигот-конца в муфту с ЗН без упора в корпус фитинга
Прямая длина конца проверяется для конкретного способа соединения: зажим и торцевание либо подготовка и ввод в раструб.

Учебный пример: зажимы поместились, торцеватель — нет

Исходные данные. Для учебного узла С-У02 проверяют стыковую сварку отвода с трубой в выбранной машине.

Условие сборки. Оснастка должна обеспечивать закрепление, полный рабочий ход торцевателя, установку и удаление нагревателя, затем сведение концов.

Наблюдение при компоновке. Зажимы удерживают прямой конец, но корпус отвода перекрывает траекторию установки торцевателя. Возможность зажать деталь не подтверждает выполнение всей последовательности.

Запись и решение. «С-У02: в выбранной компоновке торцевание невозможно — мешает корпус отвода. Резку и сварку по этой схеме не начинать; подобрать предусмотренную оснастку или другой разрешённый способ сборки и повторно проверить доступ».

Втулка под фланец

Втулка под фланец сочетает трубный конец с буртом — выступом, через который свободный опорный фланец передаёт усилие затяжки. Трубный конец приваривают выбранным способом. До сварки проверяют, можно ли надеть свободный фланец и затем собрать весь узел.

Размер полиэтиленового конца согласуют с трубой, фланцевое присоединение — с ответной частью. Комплект дополняют подходящими уплотнением и крепежом; пример разобран в статье о параметрах фланца.

Результат подбора и подготовки узла

Для каждого спигот-конца должны быть определены присоединяемая деталь, способ сварки, необходимая прямая длина и оснастка. До начала работ подтверждают назначение для выбранной среды, рабочие условия и документы конкретного исполнения. Порядок этих проверок приведён в статье о подборе фитинга.

Продолжить изучение

Способы соединения полиэтиленовых труб и фитинговВыбор способа по конструкции присоединений; последовательность стыковой сварки, сварка деталями с ЗН, фланцевые, резьбовые и механические соединения.Подготовка трубы к сварке деталями с ЗНГеометрия трубы, механическая зачистка, очистка, ввод и фиксация; схемы, видео и передача подготовленной сборки оператору аппарата.
Все темы базы знанийТермины и единицыЗадать вопрос специалисту
На этой странице
Содержание страницы
Устройство и размеры трубного конца Два способа соединения Соединение встык Соединение муфтой с ЗН Прямая длина и доступ оснастки Втулка под фланец Результат подбора и подготовки узла

Каталог

Фитинги с ЗН Литые фитинги (спигот) Переходы Запорная арматура Цокольные вводы Вспомогательное оборудование Труба ПНД

Покупателям

Оплата и доставка Гарантии и возврат Техническая поддержка Документы: ГОСТ Р, ГАЗСЕРТ Как выбрать товар Частые вопросы

Сотрудничество

Газораспределительным организациям Водоснабжающим организациям Компаниям в сфере строительства и ЖКХ Проектным организациям Дилерам и партнёрам Частые вопросы

Контакты

+7 (812) 921-12-12 info@opk-v.ru
Санкт-Петербург

Производство, склад

г. Санкт-Петербург, ул. Комсомола, д. 1-3, лит. АЛ

Пн–Пт: 9:00–18:00

Москва

Офис продаж, склад

г. Москва, 1-й Рижский переулок, д. 4, оф. 308

Пн–Пт: 9:00–18:00

Ессентуки

Офис продаж, склад

г. Ессентуки

Пн–Пт: 9:00–18:00

2026 © ООО «ТД «ОПК-В»

Пользовательское соглашение Политика обработки персональных данных