
Контроль и прослеживаемость сварных соединений
Практическая задача: Определить проверки и записи до, во время и после сварки и связать их с конкретным соединением.
Для начала полезно прочитать: Способы соединения полиэтиленовых труб и фитингов.
Контроль сопровождает изготовление соединения: от проверки изделий и подготовки до сварки, охлаждения и оценки результата. Прослеживаемость позволяет по номеру соединения найти его на трассе и восстановить сведения о материалах, работе и проверках. Статья объясняет, что записывать и как разделять результаты осмотра, испытания образца и испытания участка. Объём контроля и критерии оценки выбирают по назначению сети и способу сварки.
Программа контроля и номер соединения
До сварки определяют программу контроля: проверяемые операции, измерения и испытания, критерии оценки и ответственных за решение. Программу составляют с учётом среды, конструкции соединения и принятой технологии. Тогда результат каждой проверки можно сопоставить с заранее установленным требованием.
Каждому соединению присваивают номер, связанный с объектом и участком. Его указывают в журнале, протоколе аппарата, на фотографиях и исполнительной схеме. Схема или принятые привязки позволяют найти соединение на трассе; номер объединяет относящиеся к нему записи.
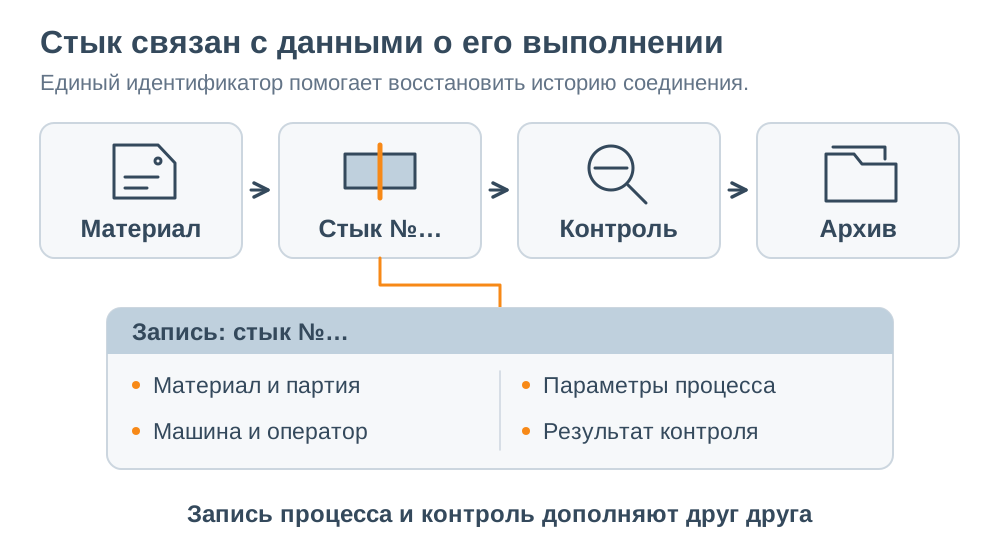
Состав записи о соединении
| Группа | Содержание |
|---|---|
| Изделия | Обозначения, изготовитель и партии труб и фитингов. У трубы — материал, диаметр и стенка/SDR; у фитинга — исполнение, размеры присоединений и сварочные данные. |
| Работы | Объект, место, дата и время, исполнитель, аппарат и принятая технология. |
| Режим | Введённые параметры, фактически зарегистрированные значения, результат программы и сообщения об ошибках. |
| Охлаждение | Установленная выдержка и время готовности к предусмотренным последующим операциям. |
| Контроль | Выполненные осмотры, измерения, испытания, критерии оценки и оформленное решение. |
В записи отдельно указывают заданные параметры — уставки, фактические показания датчиков и сведения, внесённые оператором. Протокол аппарата дополняют результатами подготовки и осмотра. Каждому соединению присваивают собственный номер, в том числе при использовании одинаковых муфт одной партии. По этому номеру находят фотографии, запись охлаждения и положение узла на трассе.
Пооперационный и визуально-измерительный контроль
Пооперационный контроль выполняют во время работ, пока результат каждой операции доступен проверке. До стыковой сварки проверяют обработку торцов, соосность и зазор. Перед сваркой с ЗН — геометрию, зачистку и чистоту, затем глубину ввода или прилегание седла. Для обоих способов контролируют закрепление и опирание. Во время сварки сохраняют запись цикла и отклонений, после установленного охлаждения выполняют осмотр и измерения.
У соединения, сваренного деталями с ЗН, проверяют положение труб, метки, края и корпус фитинга, предусмотренные индикаторы. У стыкового соединения — соосность, форму и размеры грата, поверхность шва. Осмотр и измерения, требующие доступа к узлу, оформляют до засыпки или закрытия.

| Участок | Практическая проверка |
|---|---|
| Контрольные метки | Сопоставить положение края муфты с отметками на каждом конце; сравнить с состоянием до нагрева. |
| Следы обработки | Осмотреть видимую подготовленную полосу у края детали; учесть сделанные до сборки фотографии и записи зачистки. |
| Геометрия | Проверить положение концов, отсутствие недопустимого углового излома и следов смещения во время сварки. |
| Корпус и края | Осмотреть по доступному периметру; зафиксировать обгорание, температурную деформацию, выход расплава или проволоки. |
| Индикаторы | Оценить состояние предусмотренных конструкцией индикаторов по инструкции этой детали; сопоставить с результатом программы. |
| Маркировка и протокол | Номер на соединении, данные аппарата, режим и запись охлаждения относятся к одному соединению. |
Индикатор показывает предусмотренный конструкцией признак нагрева или движения расплава в своей области. Заключение о соединении принимают по совокупности данных: подготовке, выполнению режима, охлаждению, осмотру и предусмотренным испытаниям. При несоответствии фиксируют наблюдаемый признак, сохраняют записи и действуют по порядку, приведённому ниже.
Фотографии по этапам работ
- До сборки: номер соединения, обработанная поверхность и контрольные метки.
- Перед нагревом: общий вид узла, положение труб, зажимов и опор.
- После охлаждения: края и корпус детали, индикаторы, метки и читаемый номер.
На общем кадре видно расположение узла, на крупных планах — проверяемые участки. Измерение фотографируют с местом установки инструмента и читаемым показанием, без скрывающих поверхность бликов.
Если программа предусматривает неразрушающий контроль, указывают метод, его область применимости к материалу и конструкции соединения, условия доступа, чувствительность и критерии оценки. Заключение относится к возможностям выбранного метода; его сопоставляют с записью сварки и результатами других предусмотренных проверок.
Механические испытания и оценка разрушения
При лабораторном испытании исследуют сборку или вырезанный из неё образец в заданных условиях. Метод определяет геометрию образца, кондиционирование — выдержку перед испытанием в установленных условиях, способ нагружения, измерения и критерии оценки. Назначение изделия и испытательную среду указывают отдельно: газовые изделия также могут испытываться гидростатическим давлением по соответствующему методу. При сравнении результатов проверяют, каким методом и при каких условиях они получены.
При отборе и вырезке образцов фиксируют номер исходного соединения, сторону трубы или фитинга, положение по окружности и ориентацию каждого образца. В протокол вносят фактические размеры, подготовку образца, температуру, скорость и способ нагружения. Для измерения деформации указывают базу — участок, на котором определяют изменение длины. Перемещение захватов машины может включать деформации вне этого участка, поэтому его записывают отдельно от удлинения на измерительной базе.
| Метод | Что оценивают |
|---|---|
| Отрыв при сплющивании раструбного соединения | Из соединения вырезают сектор, деформируют его между плитами и исследуют характер и протяжённость разрушения в зоне сплавления. |
| Отрыв седлового соединения | Сваренный с трубой седловой отвод нагружают в приспособлении, затем определяют место и характер разрушения. |
| Расслоение соединения с ЗН | Полосу из соединения нагружают на отслаивание; определяют путь разрушения и измеряемую по методу долю хрупкого отрыва. |
| Растяжение | У образца из стыкового шва определяют прочность и характер разрушения; у сборки «труба — фитинг с ЗН» — поведение при осевой нагрузке по своей методике. |
| Изгиб образца из стыкового соединения | Оценивают деформируемость, появление трещин и разрушение при заданной схеме опирания и нагружения. Сторона растяжения, форма образца, состояние грата и измеряемый угол либо перемещение задаются методом. |
| Внутреннее давление в лаборатории | Стойкость сборки при заданных температуре, давлении и времени либо разрушающее давление при его повышении — в зависимости от метода. |
Если образец разорвался по трубе вне шва, а соединение сохранилось, в результате указывают достигнутую нагрузку и место разрыва. Разрушающая нагрузка самого шва в этом случае не определена. При разрушении в захвате или отклонении от установленной формы образца допустимость результата проверяют по методике. Кратковременные растяжение и изгиб характеризуют поведение при своих условиях испытания; длительную прочность, усталостную стойкость и срок службы оценивают отдельно.
На разрезах и поверхностях разрушения исследуют поры, включения, положение нагревателя, участки несплавления и деформацию трубы. Сначала описывают наблюдение с указанием места и размеров, затем оценивают возможную причину по всем данным. Гладкий участок или след проволоки допускают разные объяснения; для вывода о загрязнении, недогреве или смещении спирали требуются дополнительные сведения.
Поверхность разрушенного образца
В описании разделяют характер и место разрушения. Пластический, или вязкий, характер связан с остаточной деформацией и вытяжкой материала. При хрупком характере заметная пластическая деформация отсутствует; в одном образце возможны разные участки. Для неоднозначной поверхности методика может предусматривать осмотр с увеличением. Фотографии ниже показывают характерные признаки, а не универсальную границу приёмки.


Словарь для записи наблюдения
| Признак | Подходящие формулировки |
|---|---|
| Характер | Пластическое (вязкое), хрупкое; при сочетании — смешанный характер с указанием расположения участков. |
| Место и путь | По материалу трубы; по корпусу фитинга; по границе сплавления трубы и фитинга; в плоскости стыка; в материале между витками нагревателя. |
| Видимые признаки | Вытяжка, локальное утонение (шейка), побеление, волокнистые или гладкие участки; полость, включение, положение проволоки. Указывают сторону образца, место и размеры. |
| Зона оценки | Зона сплавления, нагревательная зона с ЗН, прилегающий материал трубы или фитинга. Отделение предусмотренной холодной зоны раструба само по себе не является несплавлением рабочей зоны. |
| Измеряемый результат | Сила, напряжение, длина или площадь оцениваемой зоны и разрушенного участка, доля в процентах — только в составе выбранного метода. |
Термины «когезионное» (по материалу) и «адгезионное» / «межфазное» (по границе) описывают путь разрушения, если они приняты методикой. Они не заменяют пару «вязкое / хрупкое» и не означают автоматически заданную прочность. Для доли хрупкого отрыва записывают исходные измерения, оцениваемую зону и способ расчёта; значение в процентах без этих сведений неполно.

Контрольные соединения и испытание участка
| Соединение | На какой вопрос отвечает проверка |
|---|---|
| Пробное | Даёт ли выбранное сочетание материалов, оборудования и параметров требуемый результат в проверяемых условиях? Решение относится к подтверждаемой области технологии. |
| Допускное | Готов ли исполнитель выполнить соединение данным способом, на выбранном оборудовании и в заданных условиях? |
| Контрольное | Подтверждают ли выбранные проверки качество выполняемых производственных работ? |
Программа контроля объекта устанавливает назначение проверок, порядок изготовления или отбора соединений, их число, методы испытаний и критерии решения. Для каждого вырезанного образца сохраняют связь с исходным соединением. В заключении указывают, на какой объём работ и какие условия распространяется полученный результат.
Испытание смонтированного участка выполняют после установленных выдержек по отдельной программе: границы, испытательная среда, давление, время, средства измерения и критерии. Это проверка участка в заданных условиях; она не заменяет контроль подготовки и лабораторные испытания сварных образцов.
| Сеть | Что предусматривают |
|---|---|
| Водопровод | Обычно гидравлическое испытание с предусмотренным удалением воздуха и учётом деформации ПЭ-трубы под нагрузкой. Для питьевой сети — также промывку, дезинфекцию и подтверждение качества воды в установленном порядке. |
| Газопровод | Испытание на герметичность назначенной средой, как правило воздухом или инертным газом. Границы участка, изоляцию оборудования, последующие продувку и пуск определяют документацией газовой сети. |
Рабочая и испытательная среды могут различаться. Программы гидравлического и пневматического испытаний учитывают свойства соответствующей среды. При сопоставимых давлении и объёме сжатый газ запасает существенно больше энергии, чем вода, а изменение его температуры влияет на давление даже без утечки. Для ПЭ-участка при обоих способах учитывают деформацию и установленную стабилизацию, при заполнении водой — удаление воздуха. Давление, выдержку и критерии принимают по программе участка. Последовательность сдачи рассмотрена в статье об испытаниях и вводе в эксплуатацию.
Действия при несоответствии и оформление решения
- Зафиксировать отклонение под номером соединения и приостановить связанные с ним последующие операции до решения ответственного специалиста.
- Сохранить фотографии и записи процесса; проверить материалы, подготовку, оборудование и соблюдение технологии для установления причины.
- Оформить решение о дальнейшем контроле, испытании, удалении или замене соединения и внести результат в документацию.
При замене сохраняют историю первоначального узла и записывают номера фактически выполненных новых соединений в журнал и исполнительную схему. В итоге каждое находящееся на трассе соединение имеет определённое местоположение, результаты контроля и оформленное решение.